Cómo se fabrican las bolsas de plástico: proceso industrial completo
La fabricación de bolsas de plástico es un proceso industrial que ha evolucionado enormemente desde los años 1900, pero cuyo principio fundamental sigue siendo el mismo: transformar polímeros termoplásticos, principalmente polietileno, en láminas finas y resistentes que luego se cortan y sellan. El material base es el polietileno de baja densidad (LDPE) o el polietileno de alta densidad (HDPE), disponibles en forma de gránulos o pellets de color blanco, transparente o teñido.
El primer paso es la alimentación de materia prima. Los gránulos de polietileno se almacenan en silos y se cargan mediante un dosificador volumétrico en el alimentador de una extrusora. Antes de entrar, a menudo se les añaden aditivos: masterbatches de color, estabilizantes UV, antioxidantes o agentes antideslizantes que mejoran las propiedades finales del film.
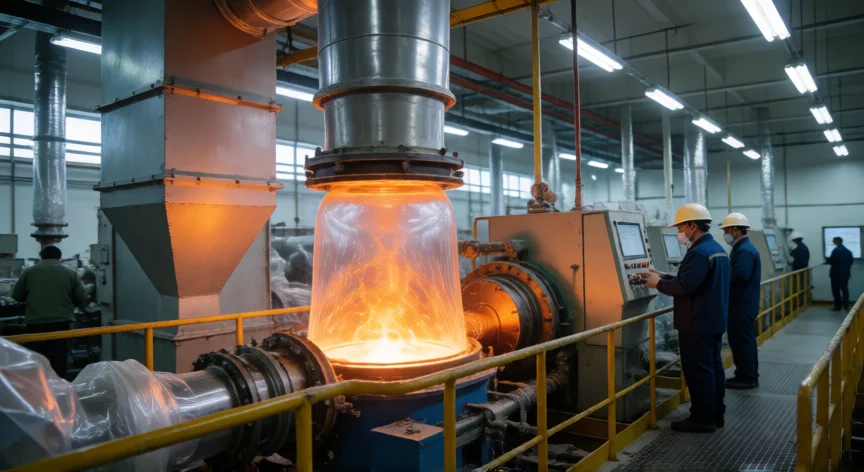
Luego viene la fase clave: la extrusión y el soplado de película (blow film). Los gránulos fundidos a temperaturas entre 190 °C y 230 °C son empujados por un tornillo helicoidal hasta una boquilla anular. Al salir, se forma un tubo de plástico fundido en el que se sopla aire desde el interior, inflando una burbuja de plástico que asciende por una torre de enfriamiento de 2 a 5 metros de altura.
Mientras la burbuja sube, rociadores de agua o aros refrigerantes la enfrían rápidamente. Al salir de la torre, la película en forma de tubo pasa por rodillos laminadores que la aplanan y la guían hacia un bobinador, donde se enrolla en bobinas de gran diámetro listas para el corte.
Existe también el método de extrusión plana (flat die), más usado en países asiáticos, donde el fundido sale por una boquilla de hendidura y se estira entre rodillos calientes hasta formar una lámina plana. Este método produce películas más uniformes en espesor, aunque es más sensible a defectos de superficie.
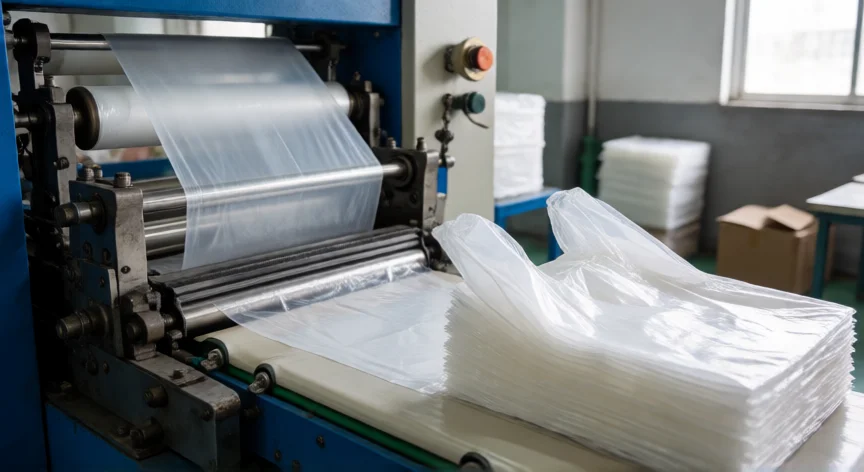
Una vez obtenida la bobina de película, se lleva a la línea de confección. Aquí se corta el film al ancho deseado, se pliega y se aplica soldadura por calor en los laterales y en la base para formar el bolso. En el caso de bolsas con asas, estas se cortan por separado y se prensan o cosen al cuerpo principal.
La fase final es el control de calidad: se verifica el espesor con sensores ópticos en línea, se comprueba la resistencia a la tracción, la resistencia al desgarro y la hermeticidad de las soldaduras. Las bolsas se pliegan, se embolsan en paquetes de 50, 100 o más unidades y se estiran para su distribución.
El espesor típico de una bolsa de supermercado oscila entre 12 y 20 micras (0,012–0,020 mm), mientras que las bolsas de basura pueden alcanzar 30-50 micras. El consumo de material por bolsa es mínimo: una bolsa estándar de 40×50 cm solo necesita entre 2 y 4 gramos de polietileno.
El espesor típico de una bolsa de supermercado es de solo 12-20 micras (0,012–0,020 mm) y su peso entre 2 y 4 gramos.
Dato clave