Instagram

Cómo ahorre yo el filamento en mi impresora 3D sin sacrificar una sola pieza
Durante años configuré servidores y redes en entornos corporativos, y algo que aprendí es que optimizar recursos empieza por entender dónde se fugan. Con la impresora 3D me pasó igual: un día miré la bobina y entendí que el gasto no venía de una sola causa, sino de un montón de pequeños desperdicios acumulados. Soportes innecesarios, rellenos inflados, fallos a mitad de impresión... El ahorro real no está en un ajuste mágico, sino en coordinar diseño, laminado, calibración y mantenimiento.
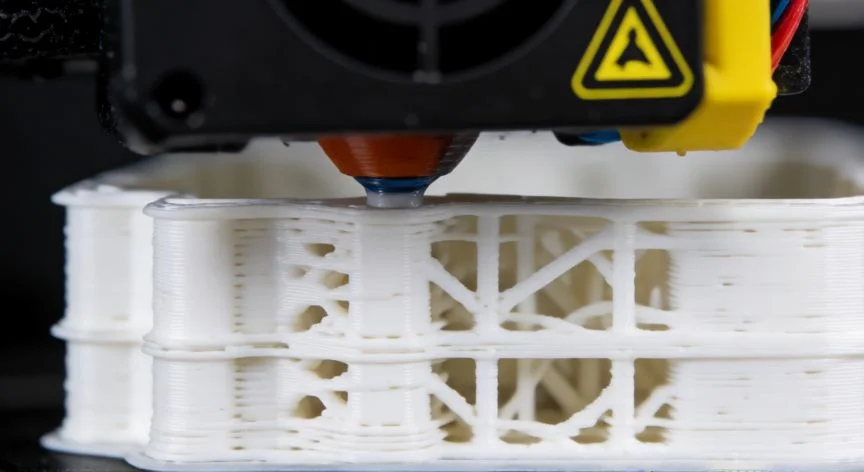
Lo primero que ataco siempre es el laminador. Si imprimo piezas decorativas o maquetas que voy a lijar y pintar, no dudo en usar el relleno Lightning de PrusaSlicer (disponible desde la versión 2.5.0). Deja el interior prácticamente hueco y solo crea ramificaciones cerca del techo, con un ahorro que puede rozar el 70 % de material. Su único 'inconveniente' es estético, y a mí eso me da igual si la pieza va a ser pintada.
Ojo, esto es solo para modelos visuales. Las piezas técnicas necesitan soporte interno sólido, y reducir relleno a toda costa en estructuras grandes provoca fallos a mitad de camino por acumulación en la boquilla. Mi regla es sencilla: si un ajuste me ahorra diez gramos pero sube la tasa de fallos, pierdo dinero y tiempo.
El relleno mal elegido es otro ladrón silencioso. Pasar del 20 % al 60 % no triplica la resistencia, solo añade peso y minutos de impresión. Aquí es donde me alegré de descubrir que llevo tanto tiempo resolviendo problemas técnicos con lógica estructural: el patrón Gyroid ofrece resistencia uniforme en todas direcciones, y logro la misma rigidez con un 12 % de relleno que con un 30 % en rejilla Grid. Los patrones tradicionales son fuertes en X e Y, pero vulnerables a la torsión.
También están el Cubic y el Adaptive Cubic, que forman pirámides internas soportando cargas de compresión enormes. El adaptativo reduce densidad en el centro y la sube en las paredes, imitando huesos humanos: ligeros y casi imposibles de romper. Esa idea de 'menos material en el medio, más en los bordes' es la base de toda optimización moderna.
A mí personalmente me cambió el chip entender algo que durante mucho tiempo pasé por alto: el verdadero esqueleto de una pieza no es el relleno, son los perímetros. Por el principio de la viga hueca, la resistencia a flexión depende de la distancia del material al centro. Cambié una configuración de 2 muros y 60 % de relleno por 5 muros y 15 % de relleno, y usé menos plástico con una pieza exponencialmente más resistente, mejor acabado y sin marcas fantasma.
Los volúmenes modificadores llevan esto al extremo. Si un agujero de tornillo es el único punto con estrés, aplico refuerzo local al 100 % y dejo el resto al 10 %. Colocar material donde de verdad se necesita es la cumbre de la eficiencia en laminado.
La altura de capa y el diámetro de boquilla son otra palanca. Capas más finas dan resolución pero gastan más. Pasar a una boquilla de 0.6 mm es uno de los atajos más rentables: muros más gruesos en menos pasadas, dos muros con 0.6 mm son más fuertes que tres con 0.4 mm, y se imprime alrededor de un 30 % más rápido. Eso sí, hay que respetar el flujo volumétrico del hotend, porque forzar velocidad genera subextrusión.
Y antes de tocar cualquier soporte, mi decisión más rentable es la orientación del modelo. Girar y volver a laminar buscando minimizar voladizos pronunciados, alejar superficies estéticas y evitar piezas altas y finas que vibran. Inclinar 45 grados convierte una impresión 'pesada en soportes' en una pieza libre de ellos, a costa de ocupar más cama pero ahorrando mucho plástico y electricidad.
| Ajuste | Ahorro aproximado | Ideal para | |---|---|---| | Relleno Lightning | Hasta 70 % | Piezas visuales, decorativas | | Gyroid al 12 % vs Grid al 30 % | ~60 % de relleno | Piezas con torsión | | 5 muros + 15 % relleno | Menos material, más resistencia | Todas | | Boquilla 0.6 mm | ~30 % menos tiempo | Muros gruesos | | Rotación 45° | Elimina soportes | Voladizos moderados |
“El brim consume un 90 % menos de filamento que el raft con adherencia casi idéntica.”
Dato clave