Instagram

Cómo se fabrica un puzzle de 1000 piezas: del diseño a la caja precintada
Lo que parece un simple cartón impreso troceado esconde un proceso industrial sorprendentemente preciso donde se encadenan artes gráficas, estampación de gran tonelaje y automatización de manipulación. Cada decisión tomada entre la selección de la imagen y el precinto final condiciona el encaje, la durabilidad y el aspecto del puzzle una vez llega a tus manos. Así que si alguna vez te has preguntado cómo se fabrica un puzzle de 1000 piezas, la respuesta es mucho más compleja de lo que imaginas.
La primera fase es puramente creativa y de preproducción. El diseño arranca eligiendo una temática —naturaleza, animales, ciudades, arte abstracto o cultura pop— guiada por estudios de tendencias de mercado y por la estacionalidad. En ese instante se fijan el número de piezas y las dimensiones finales. Un puzzle de 1000 piezas se sitúa habitualmente en torno a 20 x 27 pulgadas (aproximadamente 50 x 68 cm), mientras que uno de 500 ronda las 18 x 24 pulgadas. La ilustración debe componerse encajando en ese formato sin perder detalles relevantes.
En el equipo intervienen varios perfiles con funciones muy distintas:
- Artistas que crean la imagen a mano o en digital
- Diseñadores gráficos que ajustan composición y equilibrio cromático
- Equipos de licencias que gestionan derechos cuando se usan personajes o imágenes de terceros
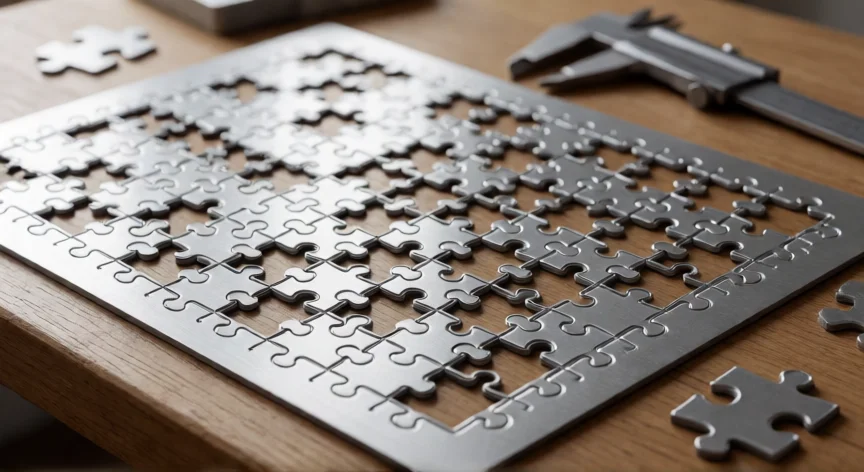
Con Adobe Illustrator y Photoshop se prepara el plano, se ajustan resolución y guías de corte, y los diseñadores colocan digitalmente las líneas de troquel para comprobar cómo se va a fragmentar la imagen antes de imprimir una sola gota de tinta. El público objetivo determina el resto: los puzzles infantiles usan imágenes coloristas y sencillas de 25 a 100 piezas, mientras que los de adulto emplean arte complejo de 500 a más de 2000 piezas, variando también tamaño y forma.
Antes de imprimir, el arte se revisa en busca de nitidez y exactitud de color, y se traslada a un formato de alta resolución, normalmente 300 ppp (puntos por pulgada), para que la calidad se mantenga al agrandar el pliego. El método dominante es la impresión offset litográfica, capaz de imprimir grandes pliegos con gran fidelidad cromática y velocidad; es la técnica clásica para tiradas masivas porque mantiene los colores ricos y los detalles afilados. Como alternativa emergente aparece la impresión láser, más flexible —ideal para tiradas cortas o puzzles personalizados— aunque algo más costosa.
El material de soporte es el segundo gran pilar. El más extendido es el grayboard o cartón gris, un cartón grueso habitualmente reciclado, suficientemente rígido para mantener la forma del puzzle y lo bastante homogéneo para cortarse limpiamente. Las factorías clasifican los soportes así:
| Soporte | Ventajas | Desventajas |
|---|---|---|
| Cartón gris | Económico, fácil de cortar | Genera más viruta, tacto medio |
| Cartón azul (blue chipboard) | Resistencia al alabeo en humedad, ideal para competición | Más caro |
| Madera contrachapada (abedul 5 capas) | Dureza, encaje firme, durabilidad | Más peso, fragilidad, astillas |
| Plástico (PP o PS) | Impermeabilidad, moldeo de formas, encaje potente | Caro, menos ecológico |
El cartón delgado y rígido sigue siendo, con diferencia, la opción mayoritaria para el puzzle plano de 1000 piezas por precio y facilidad de corte.
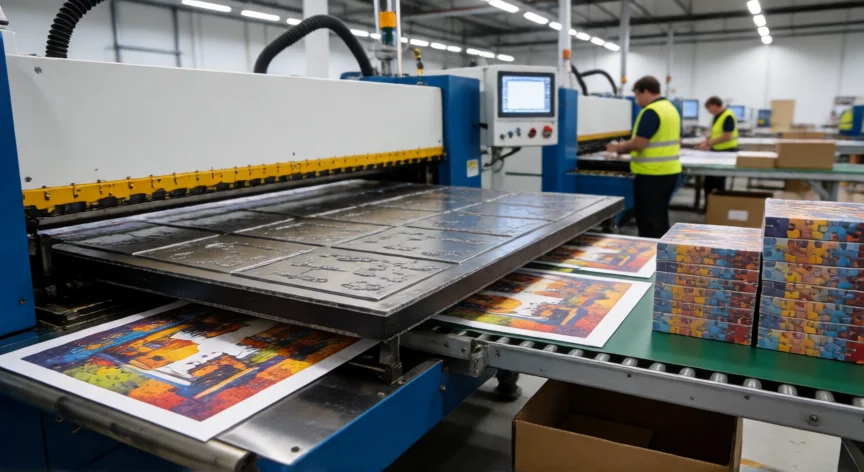
La tercera fase es el laminado o encolado: fusionar de forma permanente el papel impreso con el tablero de soporte. La calidad de este enlace determina todo lo posterior; un mal pegado produce deslaminación, restos de papel y piezas con encaje flojo. En las factorías de alto volumen se emplea laminado continuo de rollo a rollo, que alimenta papel de cara y tablero por un sistema laminador permanente garantizando tensión y alineación constantes en cada pliego, algo crítico cuando se producen miles de unidades por lote.
El adhesivo aplicado es de base acuosa, extendido de forma uniforme sobre la superficie del tablero antes de prensar el papel contra él. A diferencia de los disolventes, el adhesivo al agua no genera emisiones nocivas y es compatible con certificaciones ecológicas y de seguridad como FSC y EN71. El grosor de la capa se controla con precisión: demasiado adhesivo provoca alabeo o ampollas durante el secado; demasiado poco hace que el enlace falle tras el manipuleo repetido.
Tras aplicar el adhesivo y posicionar el papel, el sándwich pasa por una prensa de rodillos calefactados. La combinación de calor y presión mecánica activa el adhesivo y expulsa el aire atrapado, produciendo un enlace plano y sin burbujas. La temperatura y la presión se calibran según el grosor del tablero y el gramaje del papel. Después del encolado, el material suele reposar varios días hasta que el adhesivo cura por completo. En paralelo se aplican tratamientos de superficie: una o varias capas de protección que mejoran la hidrofobicidad, un estampado en caliente con lámina de alto brillo o mate, y algunas marcas añaden barniz UV para proteger la superficie de la decoloración y la humedad.
“El origen del puzzle se remonta a la década de 1760, cuando John Spilsbury cortó mapas de madera en Londres para enseñar geografía”
Dato clave