Instagram

Cómo se fabrica un disco de vinilo: el proceso completo
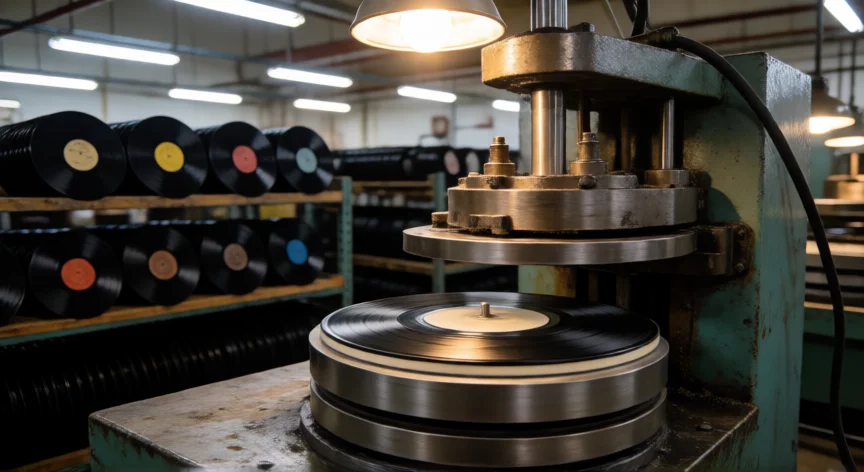
La fabricación de un disco de vinilo es uno de los pocos procesos industriales musicales que ha permanecido prácticamente inalterado durante décadas. El formato LP a 33⅓ rpm fue presentado por Columbia el 18 de junio de 1948, y el núcleo del método de producción sigue siendo esencialmente el mismo que se usaba en los años sesenta. Las prensas hidráulicas que trabajan hoy son en su mayoría máquinas restauradas de los setenta, y los tornos de corte de laca siguen siendo modelos diseñados en los sesenta y setenta, porque ninguna empresa ha fabricado un torno nuevo de corte de laca desde los años ochenta.
El proceso completo se puede resumir en cinco o seis grandes etapas, y desde que el master llega a la fábrica hasta que los discos embalados salen hacia la distribución, el calendario típico de producción se sitúa entre 8 y 14 semanas. Es un recorrido largo, artesanal en buena parte, que combina mecánica de precisión con química y oficio manual.
🔪 Masterización y corte de la laca
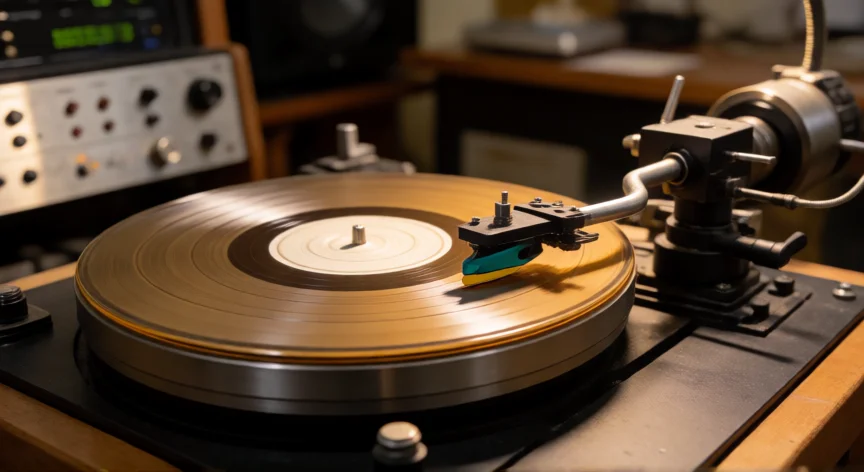
El primer paso físico ocurre en un estudio de masterización. El ingeniero recibe el audio ya mezclado y masterizado, en cinta o como archivo digital de alta resolución, y lo envía a un torno de corte. Los dos tornos más habituales en uso son el Neumann VMS-70 y el Scully 501. El torno hace girar un disco de aluminio recubierto de laca a 33⅓ rpm (o 45 rpm para los singles) mientras una punta de corte de zafiro calentada talla una espiral modulada en la laca. La punta vibra en modo lateral para contenido mono y añade una componente vertical para el estéreo.
La laca es extremadamente frágil y el ingeniero dispone de un único intento por cara. Un fallo puntual, un golpe de ruido, un pasaje mal seguido o un fundido mal cronometrado obliga a empezar de cero con una laca nueva. La superficie del lacquer terminado es blanda y se degrada en pocos días si no se procesa, por lo que las fábricas reciben y trabajan las lacas dentro de las 48 horas siguientes al corte.
Existe una alternativa al corte en laca: el masterizado en metal directo (DMM), que talla la señal directamente sobre una placa de cobre. El DMM produce un master más duro y duradero, pero el tono y el rango dinámico se comportan de forma distinta. Ambos métodos conviven hoy, con la laca todavía dominante en ediciones audiófilas e independientes.
La masterización es uno de los factores que más explican por qué dos copias del mismo álbum pueden sonar de manera completamente distinta. Los masterizados a media velocidad (half-speed) extraen más detalle en altas frecuencias. El directo a disco, grabación en vivo directamente sobre la laca sin cinta, elimina el siseo pero se reserva casi exclusivamente para grabaciones audiófilas.
🔩 Electroformado: del negativo al estampador
Dado que el master de laca es demasiado frágil para la producción en masa, el siguiente paso es el electroformado o galvanizado. La laca llega al departamento de galvanizado y se "platea en plata": se pulveriza una fina niebla de nitrato de plata que la vuelve conductora. A continuación se sumerge en un baño de níquel y la electricidad hace que los iones depositen, capa a capa, una coraza metálica sólida a lo largo de varias horas.
| Fase | Resultado | Función |
|---|---|---|
| 1ª galvanización | Father (padre) | Negativo metálico de la laca |
| 2ª galvanización | Mother (madre) | Positiva, reproducible en archivo |
| 3ª galvanización | Stamper (estampador) | Negativo, se usa en la prensa |
Este sistema de tres placas es la clave de la continuidad del catálogo: permite fabricar estampadores nuevos desde la madre cuando los actuales se desgastan, sin volver a cortar una laca. Un solo lacquer puede llegar a producir hasta 10 estampadores mediante este electroformado multigeneracional. Cada estampador aguanta entre 1.000 y 2.000 prensados antes de que sus crestas empiecen a desgastarse.
“Cada estampador aguanta entre 1.000 y 2.000 prensados antes de desgastarse; un solo lacquer puede generar hasta 10 estampadores”
Dato clave