Instagram

Cómo se fabrica la tinta de tatuajes: del pigmento al frasco estéril
Lo primero que conviene desmontar es la idea de que la tinta de tatuaje es un líquido coloreado cualquiera. En realidad, estamos ante una dispersión diseñada con precisión donde conviven pigmentos sólidos, solventes y estabilizadores químicos, todo pensado para que el producto se comporte bien bajo la aguja y se mantenga estable en la dermis durante años. La fabricación cruza química, ciencia de materiales y un control higiénico casi farmacéutico.
Para entenderlo sin tecnicismos: se muelen partículas de pigmento hasta dejarlas ultrafinas y luego se suspenden en una solución portadora que permite el flujo suave a través del cartucho. Lo que no se ve es la complejidad real: control de calidad por lote, esterilización verificada y un marco normativo que cambia según el país donde se fabrique o se venda.
Todo producto parte de dos elementos esenciales. El pigmento, que aporta el color, y el vehículo o carrier, la fase líquida que mantiene la suspensión homogénea y evita que la mezcla se separe al atravesar la aguja. Ese equilibrio determina la calidad práctica del producto.
Una proporción estructural clave según la literatura técnica:
| Componente | Proporción típica |
|---|---|
| Pigmentos insolubles | 10 % – 40 % |
| Solución portadora | 60 % – 90 % |
Es decir, el color visible es solo una parte menor de la fórmula; la base líquida hace gran parte del trabajo funcional.
Los pigmentos son partículas sólidas que quedan suspendidas, no disueltas, y se dividen en dos grandes familias:
- Pigmentos inorgánicos: de origen mineral, sales u óxidos metálicos. Valen por su estabilidad y opacidad, aunque tienden a producir tonos más apagados.
- Pigmentos orgánicos: compuestos de carbono, en su mayoría sintéticos. Responsables de los colores vivos y neón del tatuaje moderno. Muchos son azoicos, muy intensos pero más propensos a degradarse con la luz ultravioleta.
Ejemplos habituales por color:
| Color | Pigmento base |
|---|---|
| Negro | Negro de carbono (derivado del hollín) |
| Blanco | Dióxido de titanio |
| Rojos / tonos tierra | Azoicos u óxidos de hierro |
| Azules y verdes | Ftalocianina de cobre |
El vehículo arranca con agua destilada o purificada como disolvente principal. A eso se suman alcoholes como etanol o isopropílico (función antimicrobiana y permeabilización), glicerina como humectante y estabilizador de textura, propilenglicol para favorecer la dispersión del pigmento y hamamelis por sus propiedades astringentes. Todo ello ayuda a mantener la esterilidad dentro del frasco.
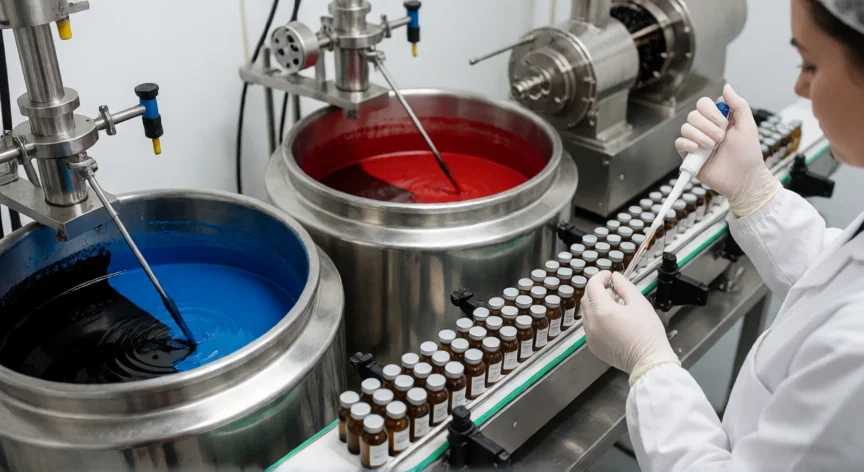
El paso 1 del proceso industrial es la selección y ensayo del pigmento. Cada lote se analiza buscando contaminación por metales pesados, consistencia del tamaño de partícula, estabilidad química y fotostabilidad. Solo entran al proceso los pigmentos que superan umbrales regulatorios.
El paso 2 es la molienda. Se usan molinos de bolas o de perlas de alta energía para triturar hasta tamaños micrométricos o submicrométricos. Partículas más pequeñas garantizan aplicación más suave, menos atascos en la aguja y mayor uniformidad del color curado.
El paso 3 es la dispersión del pigmento en el carrier mediante mezclado de alta velocidad, temperatura controlada y agentes antigrumos. La tinta ya toma forma final, aunque todavía no es estéril.
“Desde 2022, el REACH europeo restringe o prohíbe más de 90 sustancias en tintas de tatuaje, exigiendo pruebas de seguridad y transparencia total de ingredientes.”
Dato clave