Cómo se fabrica la proteína de soja texturizada (TVP)
La soja texturizada, también conocida como TVP (Textured Vegetable Protein) o TSP (Textured Soy Protein), es uno de los productos proteicos vegetales más consumidos a nivel mundial. Su fabricación es un proceso industrial que combina técnicas de extrusión en caliente con el procesamiento previo del grano de soja. A continuación se detalla cada etapa.
1. Limpieza y clasificación del grano. Todo comienza con la recepción de la soja cruda (Glycine max), que se somete a un proceso de limpieza donde se eliminan piedras, paja, restos metálicos y granos dañados mediante separadores magnéticos, aspiradores y clasificadores ópticos. Después se realiza el descascarillado (dehulling), donde se retira la capa exterior del grano, que contiene mayor cantidad de fibra y compuestos antinutricionales como las fitasas.
2. Extracción del aceite. El grano descascarillado se tritura y se somete a un proceso de extracción del aceite. Puede hacerse de forma mecánica (prensado en espiral) o química (con solventes como hexano). El objetivo es obtener una harina o gachas de soja con un contenido graso residual inferior al 1-2%, manteniendo un 40-50 % de proteína. Este paso es crucial porque un exceso de grasa impediría la correcta alineación de las fibras proteicas durante la extrusión.
3. Molienda y homogeneización. Las gachas desengrasadas se muelen hasta obtener una harina fina y homogénea, generalmente con un tamaño de partícula de 60-100 mallas. La harina se tamiza para eliminar partículas gruesas que podrían obstruir la matriz del extrusor o generar texturas irregulares.
4. Mezcla con agua. La harina de soja desengrasada se mezcla con agua en proporciones que varían entre 30 y 50 % de humedad final. El agua actúa como vehículo y medio de transferencia de calor dentro del extrusor. A mayor contenido de agua, mayor será la expansión y la finura de la fibra obtenida.
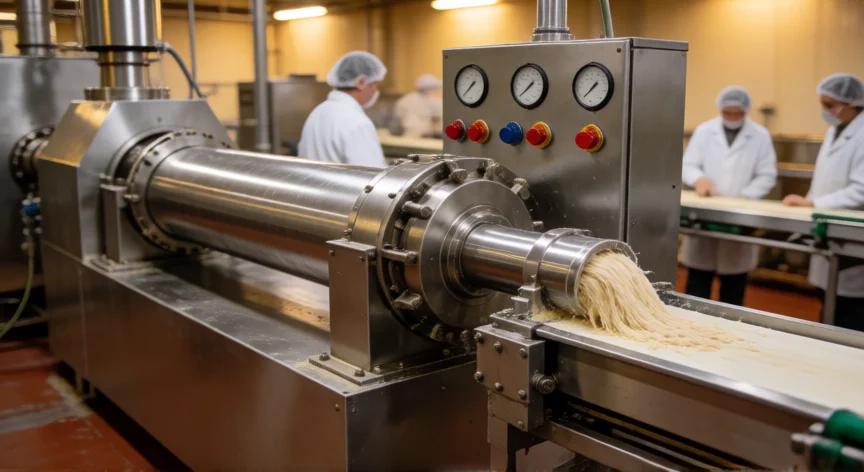
5. Extrusión en caliente y alta presión (el paso clave). La masa se introduce en un extrusor de tornillo continuo, donde se somete a temperaturas entre 120 °C y 160 °C, presiones de 30-80 bar y fuerzas de cizallamiento extremas. En el interior del barril, los tornillos contraen la masa mientras el rozamiento y la compresión generan calor adiabático. Las proteínas (principalmente gliacinas y lecitininas) se desnaturalizan y se reordenan en estructuras fibrilares paralelas, imitando la textura de la fibra muscular del músculo animal. Al salir por la matriz (día), la brusca caída de presión provoca la expansión y solidificación instantánea de la fibra.
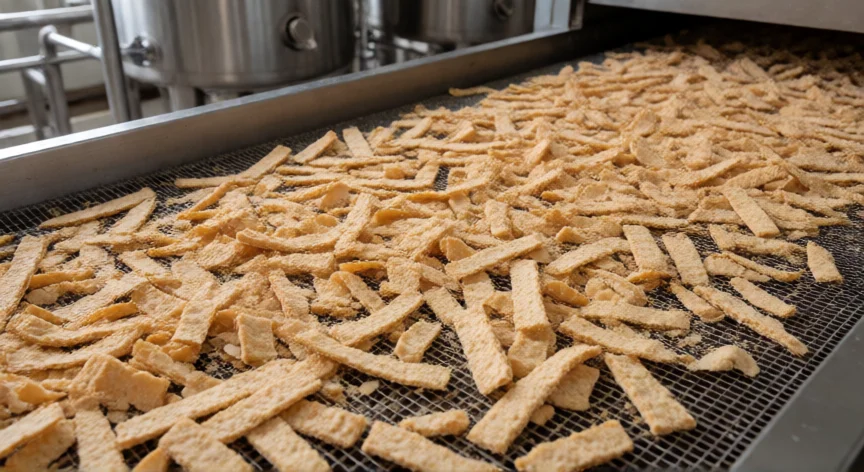
6. Secado y control de humedad. El producto extruido, que sale con una humedad del 40-60 %, se seca en bandas o túneles de aire caliente hasta alcanzar un contenido hídrico final de 5-10 %. Esto garantiza una larga vida útil (12-24 meses) sin necesidad de refrigeración y facilita el rehidratado rápido en agua caliente cuando el consumidor lo utiliza.
7. Corte, clasificación y envasado. El producto seco se corta o se deja salir en forma de copos, tiras, gránulos o piezas según la matriz utilizada. Se clasifica por tamaño y forma, se realiza un control de calidad (humedad, contenido proteico, ausencia de metales, microbiología) y se envasa en bolsas de aluminio, bricks o envases al vacío para protegerlo de la humedad ambiental y la oxidación lipídica residual.
El resultado es un producto blanquecino, ligero, con alto contenido proteico (50-90 % en seco) y sabor neutro que absorbe fácilmente los sabores de salsas, especias y caldos durante la rehidratación.
El producto final tiene 5-10 % de humedad y 50-90 % de proteína en base seca, con vida útil de 12-24 meses sin refrigeración.
Dato clave