Instagram

Cómo se fabrica la avena instantánea: del campo al sobre
Antes de entrar en la maquinaria, conviene entender algo que mucha gente no sabe: la avena instantánea no es una variedad distinta. Es exactamente el mismo grano de Avena sativa que encuentras como copos tradicionales o steel-cut. La única diferencia está en la fase final de conformado: cuánto se corta, qué grosor tiene el copo y en qué medida se precocina antes de envasarlo.
El grano recién cosechado llega al molino envuelto en una cascarilla dura, fibrosa e incomible que protege el núcleo almidonado. Esa cubierta representa entre un 40 % y un 50 % del peso total. Las variedades de piel fina rinden cerca del 60 % de avena comestible; las de piel gruesa apenas llegan al 50 %. Ese rendimiento marca la elección agronómica y comercial de la materia prima desde el principio.
La recolección se produce a finales del verano, después de una siembra de primavera. La avena es una planta de estación fría, exigente en agua y poco tolerante al calor, algo que explica su predominio histórico en Escocia, Irlanda, Escandinavia, el norte de Alemania y, en Estados Unidos, el Alto Medio Oeste y las Grandes Llanuras, con Dakota del Sur y Minnesota entre los principales estados productores.
El grano debe molerse lo antes posible tras la cosecha. La avena tiene un contenido en grasa superior al de otros cereales (en torno al 7 %), y esa riqueza lipídica, combinada con la enzima lipasa, provoca enranciamiento en pocas semanas y un sabor jabonoso muy desagradable. También existe riesgo de plagas durante el almacenamiento. Por eso la urgencia del procesado y el posterior tratamiento térmico son cuestiones de conservación, no de estética.
En planta, la primera etapa es la recepción y prelimpieza. El cereal llega en camión o tractor y se deposita en silos o tolvas mediante cintas transportadoras, canales de aspiración o sinfines. Antes de almacenarse, puede pasar por cribas de limpieza —máquinas de chapa con agujeros y mallas— para retirar impurezas de mayor tamaño.
La limpieza propiamente dicha elimina tierra, ramas, hierba, paja, semillas de malas hierbas, polvo, piedras y granos extraños de trigo o cebada. Se emplean aspiradores de aire, tamices vibratorios e imanes. En esta fase el molino puede descartar hasta un 8 % del grano recibido como residuo. Después se clasifica la avena limpia por tamaño, porque el calibre determina cómo se comportará en el descascarillado.
El descascarillado se realiza por impacto o abrasión mecánica. En los descascarilladores de impacto, los granos giran a alta velocidad y son lanzados contra un anillo duro; la cáscara se rompe por choque. Otros sistemas usan una peladora neumática que provoca el impacto sobre una superficie para abrir la cáscara y liberar el groat. La eficiencia típica ronda el 85-95 % con pérdida mínima de grano.
Tras el impacto, la aspiración separa las cascarillas ligeras de los granos, más pesados. Las cepilladoras despegan los groats adheridos a su cáscara y las mesas basculantes devuelven al proceso cualquier grano que conserve la cubierta. El reto técnico es clave: la cascarilla se adhiere con fuerza al groat y un control deficiente rompe el grano, degradando todo el producto posterior.
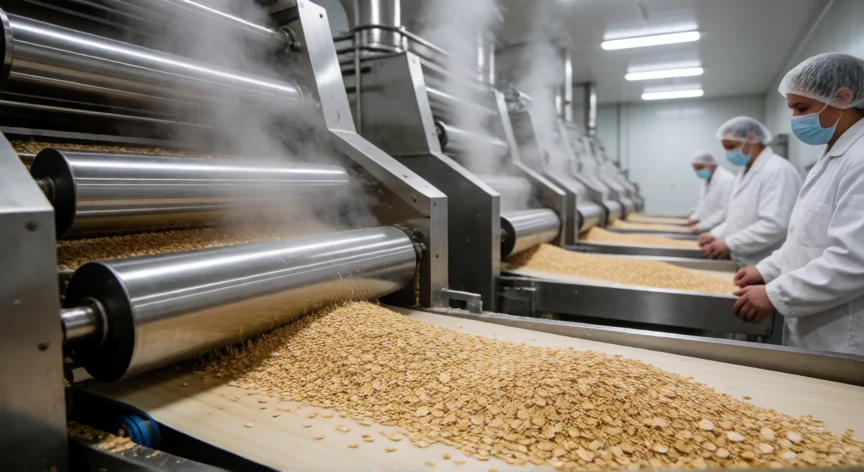
El siguiente paso es el kilning o tostado en horno. Los groats se tratan con vapor y calor. En algunas líneas el tratamiento hidrotérmico alcanza los 140 °C con vapor; en otras, hornos calentados con vapor llevan el grano a unos 88-99 °C durante 2-5 minutos con vapor a 100-120 °C. El objetivo es doble: inactivar la lipasa y gelatinizar parcialmente el almidón para mejorar la cocción posterior.
Ese calor también desarrolla el aroma, genera el sabor cálido y ligeramente avellanado característico de la avena comestible, reduce la carga microbiana y aumenta la conservabilidad. Además, el vapor solubiliza parcialmente el betaglucano —ablandando el producto final— e inactiva parte de los fitatos, mejorando la biodisponibilidad de los minerales. Después del calor, el grano se seca y pasa a cámaras de enfriado hasta recuperar temperatura ambiente.
“El 3-5 % de humedad añadida con vapor antes de los rodillos es obligatorio; sin ella, el groat seco se pulveriza en lugar de convertirse en copo.”
Dato clave