Instagram

Cómo se fabrica la avena en hojuelas: del campo al bol de desayuno
La avena, que hoy ocupa el quinto puesto mundial entre los cereales cultivados, ha recorrido un camino largo para dejar de ser solo pienso animal y convertirse en un alimento estrella del desayuno. Pero ese salto no fue solo un cambio de moda, la agroindustria tuvo que diseñar líneas de procesado específicas, porque la avena arrastra un problema que casi ningún otro cereal tiene: es el grano con más contenido graso y porta una enzima, la lipasa, que ataca esa grasa en cuanto el grano se manipula. Así que fabricar hojuelas no es aplastar un grano entre dos rodillos, es controlar la biología del cereal antes de darle forma.
Todo empieza en el campo. La avena es una poácea rústica, con espigas, raíces fuertes y un tallo grueso que va de los 50 centímetros al metro y medio. Crece bien en climas húmedos y frescos, propios del norte y las zonas marítimas, porque le cuesta resistir el calor y su coeficiente de transpiración es alto. Se siembra al inicio de la primavera y se recoge a finales del verano con cosechadoras autopropulsadas que cortan, trillan y separan grano y paja en una sola pasada.
El momento de la cosecha es delicado. Cortar demasiado pronto da avena verde, con humedad excesiva que impide el procesado. Esperar demasiado provoca el llamado shattering, ese desgranado por el que el grano maduro cae al suelo y se pierde. Antes de plantar ya se decide el destino del producto final, porque la selección varietal se hace pensando en adaptación climática, resistencia a enfermedades y rendimiento, y todo eso se traduce en la calidad de la hojuela.
Al llegar a la planta, la recepción se realiza en silos alimentados por camiones o tractores, usando cintas transportadoras, canales de aspiración o sinfines. Aquí puede aplicarse una prelimpieza con cribas, máquinas de chapa perforada que retiran las impurezas grandes antes de almacenar y sanear el cereal.
La limpieza propiamente dicha es la primera fase de transformación real. Se eliminan tierra, ramas, hierba, granos extraños y cualquier contaminante arrastrado desde el campo. Las líneas modernas combinan limpiadoras de alta capacidad con clasificadoras ópticas, que distinguen la avena buena por diferencias mínimas de color y tamaño, algo impensable con el tamizado tradicional.
Llega entonces el descascarado, un paso que marca una diferencia clave respecto a otros cereales: la cáscara de la avena no está soldada al grano, se puede separar. En una peladora neumática se provoca el impacto de los granos sobre una superficie dura para abrir la cáscara y desprender el grano. Se generan tres corrientes:
| Corriente | Destino |
|---|---|
| Grano limpio | Pasa al vaporizador |
| Cáscaras | Subproducto: alimentación animal, cama, combustible |
| Fragmentos | Se vuelven a limpiar con aire a presión |
Después una cepilladora despega los granos que aún no se han liberado, y una clasificadora separa y gradúa lo obtenido. La eficiencia de descascarillado suele rondar el 85-95 % con pérdida mínima de grano.
Aquí viene lo que muchos no imaginan: el verdadero corazón de la línea no es el laminado, sino el tratamiento térmico. Un grano descascarillado y aplastado sin más se vuelve rancio con olor a jabón en pocas semanas, porque su propia lipasa ataca el aceite. Por eso la verificación de la desactivación enzimática no se da por hecha, se comprueba. Si la lipasa sobrevive, el producto sale de fábrica perfecto y desarrolla la rancidez semanas después, ya en la cadena de suministro, lejos del molino. Toda la línea está construida para protegerse de ese fallo invisible.
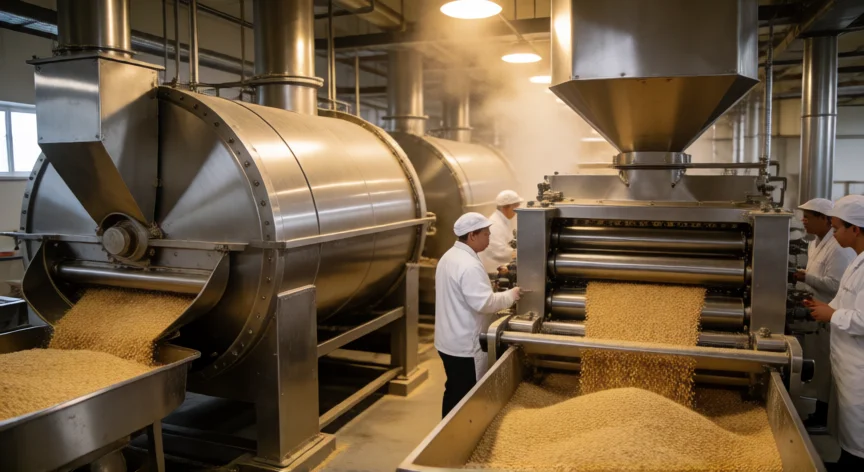
El tratamiento térmico se aplica en un vaporizador con vapor, en algunas plantas a unos 140 ºC, y otras fuentes sitúan el rango entre 100 y 120 ºC durante 2 a 5 minutos. Además de inactivar la lipasa, el vapor gelatiniza el almidón (mejora la cocción posterior) y solubiliza parcialmente el betaglucano, esa fibra soluble tan característica de la avena. También reduce la carga microbiana y desarrolla ese sabor ligeramente avellanado que asociamos a la avena apta para consumo. Tras el vapor, el grano pasa por cámaras de transferencia de calor para secarse y tostarse, y luego por cámaras de enfriado hasta temperatura ambiente.
El vapor cumple una segunda función puramente mecánica: la plasticidad. Un grano seco es quebradizo, si lo prensas entre rodillos se hace añicos y te da harina. Acondicionado con humedad y calor, en cambio, se deforma en lugar de fracturarse, y esa misma presión ahora lo aplana dejándolo entero. Sin ese paso, el laminado simplemente no funciona.
“El grosor de la hojuela fija el tiempo de cocción y es la especificación eje de toda la línea productiva”
Dato clave