Cómo se fabrican los jeans: del algodón a la percha
La fabricación de unos jeans es un proceso industrial que combina técnicas textiles centenarias con maquinaria moderna. Todo comienza en el campo, donde se cultiva el algodón, la fibra principal del denim. Tras la cosecha, las fibras se limpian, se cardan y se preparan para la siguiente etapa, que es la que da vida al tejido.
El hilado es la primera transformación industrial. Las fibras de algodón se estiran y se retuercen para formar hilos de distintos grosores, conocidos como count (denominados con el sistema Ne o Nm). Un hilo más fino dará un denim más ligero (alrededor de 6-7 oz), mientras que un hilo grueso produce telas pesadas de 12-14 oz. Generalmente se hilan entre 2 y 5 hebras juntas para dar resistencia al tejido.
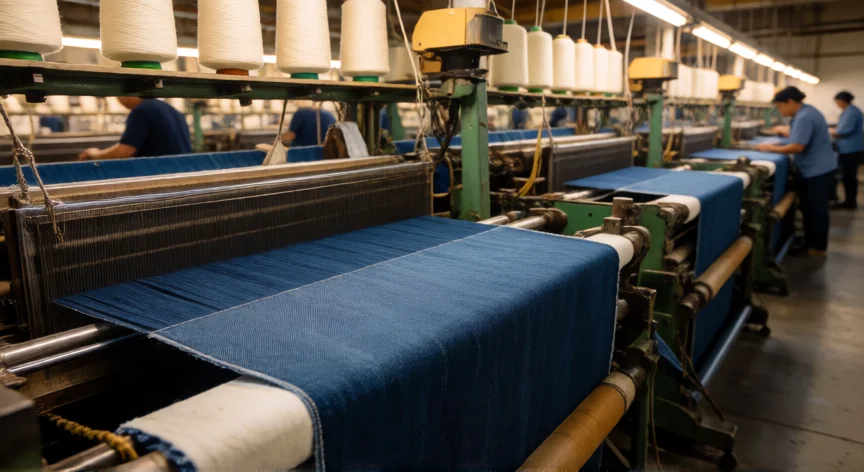
Llega la etapa de tejer. En un telar de urdimbre (tradicionalmente de pedales, hoy en día telares de trama insertada o de proyectil), los hilos de urdimbre (verticales, teñidos de índigo) se intercalan con los hilos de trama (horizontales, normalmente sin teñir ni de algodón blanco). El patrón clásico del denim es una tramada de 3x1 (twill), donde cada hilo de urdimbre pasa por encima de tres hilos de trama y por debajo de uno, creando esa característica diagonal visible en la cara externa de la tela. Esta diagonal es lo que distingue al denim de otras telas de algodón.
La tindeción es una de las fases más emblemáticas. Los hilos de urdimbre se sumergen repetidamente en baños de índigo (hoy predominantemente sintético, aunque persiste el índigo natural en marcas premium). El proceso de rod dyeing puede implicar entre 6 y 12 inmersiones. La clave está en que el tinte solo penetra la capa exterior de la fibra; el núcleo del hilo permanece blanco. Esto explica el desgaste característico: al frotarse, se va eliminando la capa teñida y aparece el blanco interior.
Una vez tejida y teñida, la tela se enrosca en bobinas o tubulares (anillos de tela circular) que pueden pesar entre 30 y 80 kg. Estos rollos se transportan a las fábricas de confección, donde se planifican los patrones para maximizar el aprovechamiento del tejido. Con tijeras automáticas o cortadoras láser, se recortan las piezas: dos delanteras, dos traseras, tiro, bolsillos, refuerzos, trabillas, etc.
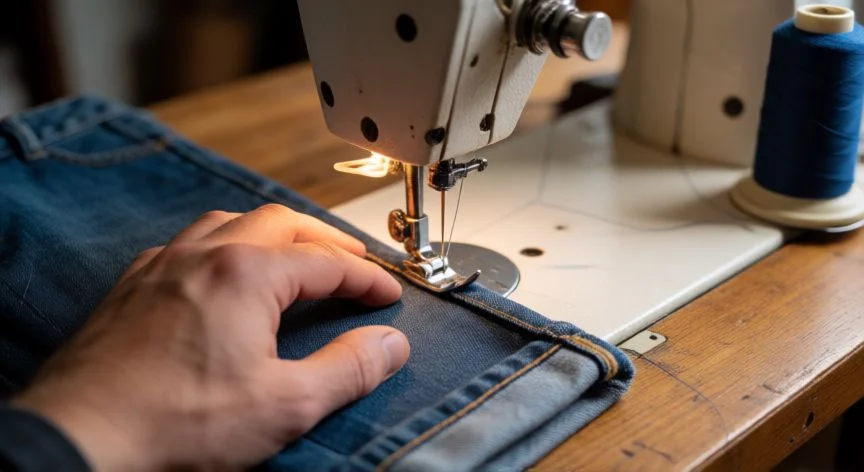
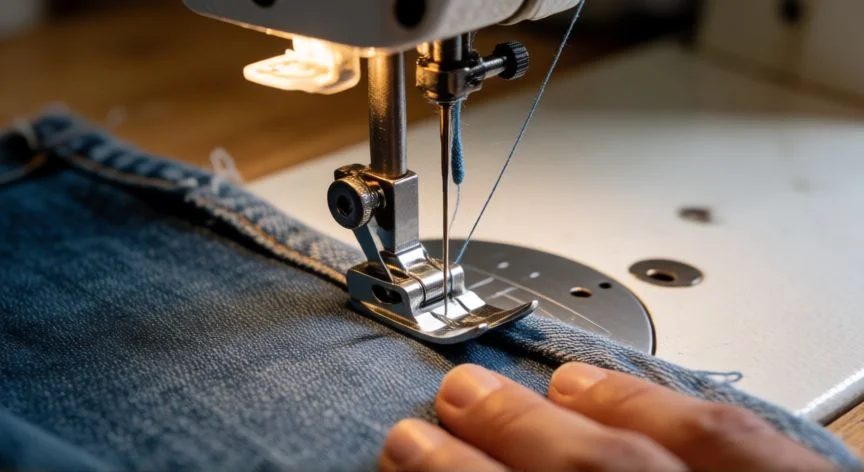
La confección es la etapa de ensamblaje. En una cadena de montaje, operarios y máquinas especializadas (recta, overlock, remalladora, botonera) unen las piezas. Un jean estándar requiere aproximadamente 150-200 operaciones de costura: unión de tiro, dobladillo de tobillo, colocación de bolsillos con refuerzo de resorte, pespunte doble característico (normalmente en hilo naranja o amarillo), botones metálicos y cremalleras. La puntada 3x1 en el exterior es un sello de calidad.
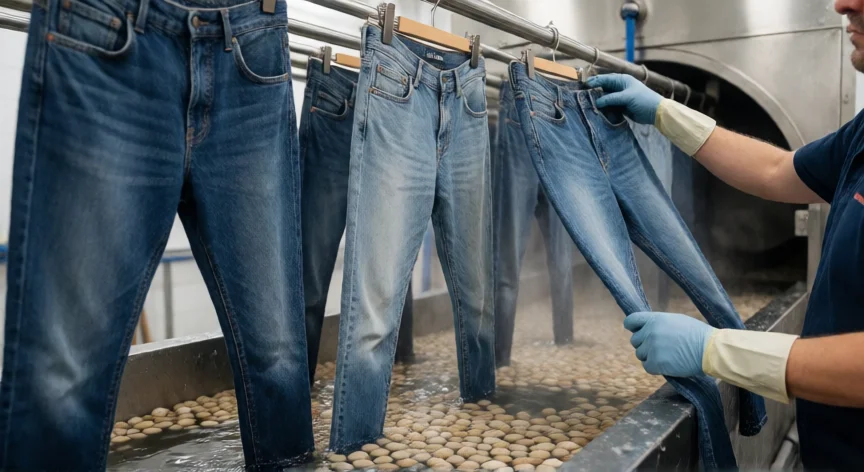
El lavado y acabado es donde el jean gana su carácter. Se usan técnicas como: stone wash (con piedras de río para ablandar y crear desgastes), enzyme wash (celulasas que degradan la celulosa superficial), bleach wash (cloro o oxígeno para efecto aclorado), hand sanding (lija a mano para puntos de desgaste en rodillas y traseros) o ozone wash. Cada combinación genera un acabado distinto: vintage, rígido, flexible, rotto, etc.
Finalmente, la prenda pasa por control de calidad: verificación de medidas, simetría, solidez del tinte, ausencia de defectos en costuras. Tras el planchado, se marca con etiqueta, se pliega y se empaqueta para distribución. Desde la semilla hasta la percha, un jean puede tardar entre 4 y 8 semanas en completarse, dependiendo de la complejidad del diseño y los lavados aplicados.
El tinte índigo solo penetra la capa exterior del hilo de algodón; el núcleo permanece blanco, lo que genera el característico desgaste con el uso.
Dato clave