Cómo se fabrica el nylon: del reactivo químico a la fibra textil
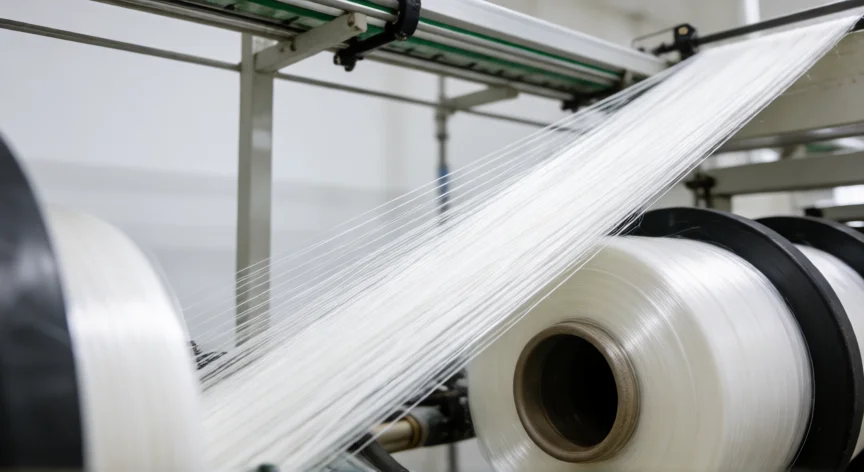
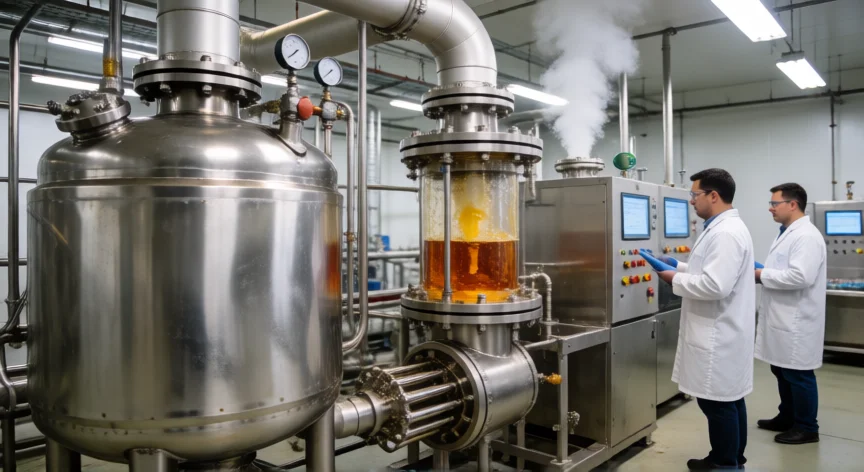
El nylon, nombre comercial de las poliamidas, es uno de los materiales sintéticos más importantes de la historia industrial. Su fabricación se basa en reacciones de polimerización por condensación (en el caso del Nylon 6,6) o de apolimerización por apertura de anillo (en el caso del Nylon 6). Fue inventado por Wallace Carothers en los laboratorios de DuPont en 1935 y su producción industrial comenzó en 1938. Paso 1: Obtención de las materias primas. Para el Nylon 6,6 se necesitan dos compuestos: la hexametilenodiamina (H₂N-(CH₂)₆-NH₂) y el ácido adípico (HOOC-(CH₂)₄-COOH). La hexametilenodiamina se obtiene típicamente por hidrogenación del 1,3-dioxano (derivado del butadieno) o por aminación catalítica de derivados del benceno. El ácido adípico se produce por oxidación catalítica del ciclohexano o del ciclohexanol con aire a presión, en presencia de ácido nítrico como co-oxidante. Paso 2: Formación de la sal. La hexametilenodiamina y el ácido adípico se neutralizan en una proporción molar 1:1 para formar la sal de hexametilenodiamonio adipato. Esta sal es el reactivo real que entrará al reactor de polimerización. La pureza y la estequiometría exacta son críticas, ya que cualquier desbalance afecta directamente al peso molecular final del polímero. Paso 3: Policondensación. La sal se funde a temperaturas entre 260 °C y 280 °C bajo presión de nitrógeno en un reactor continuado (tipo viscoso). En esta fase ocurre la reacción de condensación: los grupos -NH₂ y -COOH reaccionan liberando moléculas de agua y formando enlaces amida (-NH-CO-). La reacción se lleva a cabo en varias etapas: primero a presión para evitar la ebullición, y después bajo vacío progresivo para eliminar el agua residual y aumentar el grado de polimerización hasta alcanzar un viscoso inherente de 2,5-3,5 dL/g. Paso 4: Fundido y homogeneización. El polímero fundido se extruye a través de una boquilla con capilares múltiples (platelet die) para formar filamentos continuos. La temperatura del fundido se mantiene entre 270 °C y 290 °C. Aquí se controla la viscosidad y la ausencia de impurezas que pudieran degradar la fibra. Paso 5: Hilado en baño o en aire. Los filamentos pasan por un baño de coagulación (aceite mineral, agua fría o simplemente aire) donde solidifican y adquieren su forma cilíndrica. En hilado en aire, el fundido se solidifica al enfriarse por convección. El grosor del filamento se controla ajustando la temperatura del baño y la velocidad de extrusión. Paso 6: Orientación por estiramiento (drawing). Los filamentos se estiran a 200-250 °C con un factor de estiramiento de 3 a 5 veces, alineando las cadenas poliméricas en la dirección de la fibra. Este paso es fundamental para alcanzar la resistencia mecánica deseada. Puede realizarse en húmedo (con agua caliente) o en seco (con aire caliente). Paso 7: Termofijado y bobinado. La fibra se somete a un tratamiento térmico de fijado (heat setting) a ~180-200 °C para estabilizar su estructura y evitar encogimiento en el uso. Finalmente se bobina en cantidades de 5-10 kg para su posterior transformación en hilos, telas o formas注塑. Paso 8: Recocido y acabado. Se aplica un recubrimiento de oleína (o aceite de silicona) en cantidades del 0,1-0,5 % para facilitar el procesado textil (tejeduría, urdido) y reducir la fricción entre filamentos. La fibra se corta a la longitud deseada (staple 38-64 mm) o se mantiene como filamento continuo (filament yarn).
La orientación por estiramiento (drawing) a 200-250 °C multiplica la resistencia de la fibra hasta 6-8 GPa respecto al filamento no orientado.
Dato clave