Cómo se fabrica el jabón industrialmente
La fabricación industrial del jabón se basa en una reacción química conocida desde hace siglos: la saponificación. En esencia, consiste en reaccionar grasas o aceites (triglicéridos) con una base fuerte, normalmente hidróxido sódico (NaOH) para jabones sólidos o hidróxido potásico (KOH) para jabones líquidos. La reacción libera glicerina como subproducto y genera sales sódicas o potásicas de ácidos grasos, que son las moléculas tensioactivas que dan al jabón su capacidad limpiadora.
Materias primas: Las plantas industriales utilizan una mezcla de grasas animales (sebo de buey) y aceites vegetales. Los más habituales son el aceite de palma, el aceite de coco o de copra, el aceite de oliva y el aceite de semilla de algodón. La combinación determina las propiedades del jabón final: el coco aporta dureza y espuma abundante, la palma da cuerpo y durabilidad, y el sebo aporta una espuma más estable. No se emplea un solo aceite, sino una formulación equilibrada.
Preparación de la solución alcalina (lejía): El NaOH se disuelve en agua desmineralizada en proporciones calculadas con exactitud estequiométrica. Se calienta la disolución para asegurar una concentración uniforme, generalmente entre el 30 % y el 40 % en peso. Esta lejía es la que reaccionará con los triglicéridos.
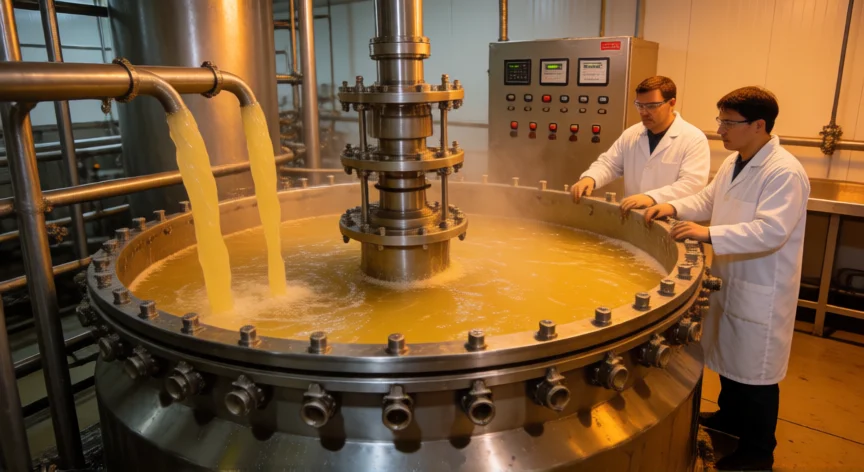
Mezcla y saponificación: Los aceites y grasas se funden en un reactor de doble pared a temperaturas entre 70 °C y 100 °C. Simultáneamente se incorpora la lejía de forma controlada mediante bombas dosificadoras. El reactor está equipado con agitadores mecánicos de alto torque (tipo ancla o hélice) que garantizan una homogeneización constante. La temperatura se mantiene entre 100 °C y 130 °C durante varias horas para completar la reacción.
Salado (salting out): Una vez completada la saponificación, se añade solución saturada de cloruro sódico (sal) al 25-30 %. Este paso provoca la separación de la fase jabonosa del licor madre, que contiene glicerina, sales residuales y agua. La glicerina se recupera por destilación o electrodiálisis para su reutilización en cosmética o industria farmacéutica.
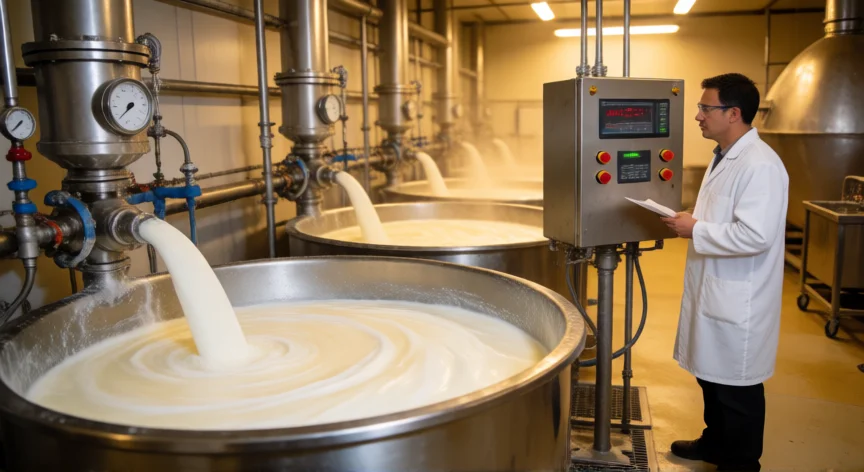
Formulación final: Al jabón se le añaden aditivos como perfumes, colorantes, exfoliantes, conservantes o agentes opacantes. La proporción típica es del 2 % al 5 % de aditivos sobre el peso total. Todo se mezcla en un mezclador estacionario de gran capacidad.
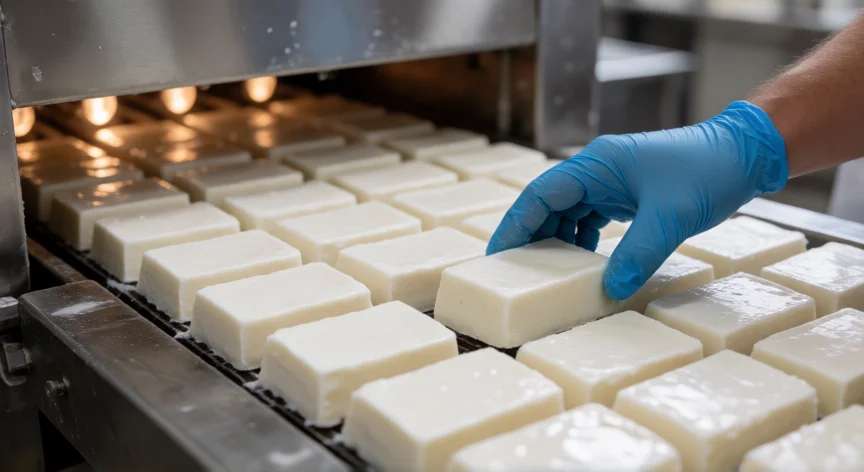
Moldeo y corte: La masa jabonosa se vierte sobre una cinta transportadora donde se presiona con rodillos hasta alcanzar el grosor deseado (generalmente 15-20 mm). Una vez solidificado parcialmente, se corta con cuchillas vibrantes o de hilo en barras de peso estándar (100 g, 150 g, etc.).
Secado y maduración: Las barras pasan por túneles de secado con aire a 40-50 °C durante 2 a 6 semanas. Este periodo es crítico: permite evaporar el agua residual (del 25-30 % inicial al 10-15 % final) y completar las reacciones secundarias, lo que estabiliza la dureza y reduce el rancimiento.
Empaquetado y control de calidad: Finalmente, las barras se pesan, se inspeccionan visualmente y se envuelven en film retráctil o papel. En cada lote se realizan análisis de pH (debe estar entre 9 y 10,5), índice de saponificación, contenido en álcali libre y dureza (prueba de rebote con un durómetro). Solo los lotes que cumplen todas las especificaciones salen a distribución.
El jabón industrial contiene entre un 10 % y un 15 % de agua al final del secado; la maduración de 2 a 6 semanas es imprescindible para alcanzar la dureza comercial.
Dato clave