Instagram

Cómo se fabrica el billete de 100 dólares: del campo algodonero a tu bolsillo
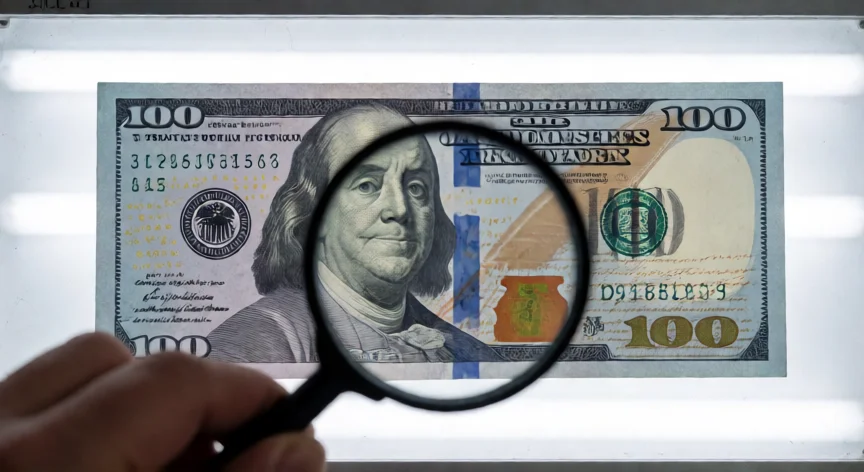
Si alguna vez has tenido un billete de cien dólares entre las manos, probablemente no has caído en la cuenta de que ese trozo rectangular no es papel normal. No lo es. Y su fabricación es uno de los procesos más vigilados y complejos de toda la industria gráfica mundial. Desde que en 1969 se retiraron los billetes de 500, 1.000, 5.000 y 100.000 dólares, el de 100 quedó como la denominación más alta en circulación en Estados Unidos, con su retrato de Benjamin Franklin al frente y el Independence Hall de Filadelfia al dorso. En inglés coloquial se le llama "Benjamins" o "C-Notes", pero detrás de ese apodo hay una maquinaria que mueve miles de millones de billetes cada año.
El Bureau of Engraving and Printing (BEP), dependiente del Departamento del Tesoro, lleva imprimiendo papel moneda desde 1862. Sus dos únicas instalaciones autorizadas están en Washington D.C. y en Fort Worth, Texas. Y aunque la tarea principal es fabricar dólares, el BEP también produce documentos de seguridad del gobierno federal. Todo el ciclo vital de un billete —desde que se concibe hasta que acaba en una papelera— pasa por cuatro etapas obligatorias: diseño, pedido, producción y emisión. Y en todas ellas intervienen la Junta de la Reserva Federal, los Bancos de la Reserva, el propio BEP y el Servicio Secreto.
Antes de que la primera gota de tinta toque el papel, hay un trabajo creativo intenso. Los diseñadores del BEP bocetan ideas, definen la disposición general, estudian la ornamentación y ajustan cada detalle artístico. Luego entran los grabadores maestros, artistas capaces de inscribir redes de líneas finísimas, puntos y guiones sobre matrices de acero con una precisión casi quirúrgica. Esos tallados se transfieren a planchas de producción, se inspeccionan, se pulen, se recubren de cromo para endurecerlas y quedan listas para la prensa. Aquí es donde el billete deja de ser un concepto y empieza a existir físicamente.
Y ahora viene algo que sorprende a casi todo el mundo: el billete de 100 dólares no está hecho de papel de celulosa. El sustrato oficial es una mezcla de:
| Componente | Proporción |
|---|---|
| Algodón | 75 % |
| Lino | 25 % |
| Fibras rojas y azules (distribución aleatoria) | Minúsculo porcentaje, pero clave anti-falsificación |
Esa composición le da una textura inconfundible, aguanta el agua mucho mejor que cualquier papel de oficina y multiplica su vida útil. Un billete de un dólar aguanta de media 7,2 años en circulación; un papel corriente se desharía en semanas bajo ese mismo uso.
¿Quién fabrica ese algodón tan peculiar? Una sola empresa en todo el país: Crane Currency, con sede en Dalton, Massachusetts, un pueblo pequeño en la región de los Berkshires. La relación con el gobierno federal arranca en 1879, cuando Winthrop M. Crane ganó el contrato del Tesoro. Desde entonces, ninguna otra compañía puede producir ese material, y poseerlo sin autorización es delito federal. Crane no solo teje el sustrato: también inserta los hilos de seguridad y las marcas de agua antes de enviar las hojas a Washington o Fort Worth.
El algodón que acaba en dólares viene de cooperativas algodoneras del sur de Estados Unidos. Según la Plains Cotton Cooperative Association (PCCA), con sede en Lubbock, Texas, Crane dejó de importar algodón turco en 2007 y optó deliberadamente por una cooperativa porque así los beneficios vuelven directamente a los agricultores. Los miembros de la PCCA cultivan en Texas, Oklahoma, Kansas y Nuevo México. Así que sí: tu billete de cien ha recorrido un camino que empieza en un campo texano, pasa por una cooperativa en Lubbock, cruza medio país hasta una fábrica en Massachusetts y termina en una imprenta federal.
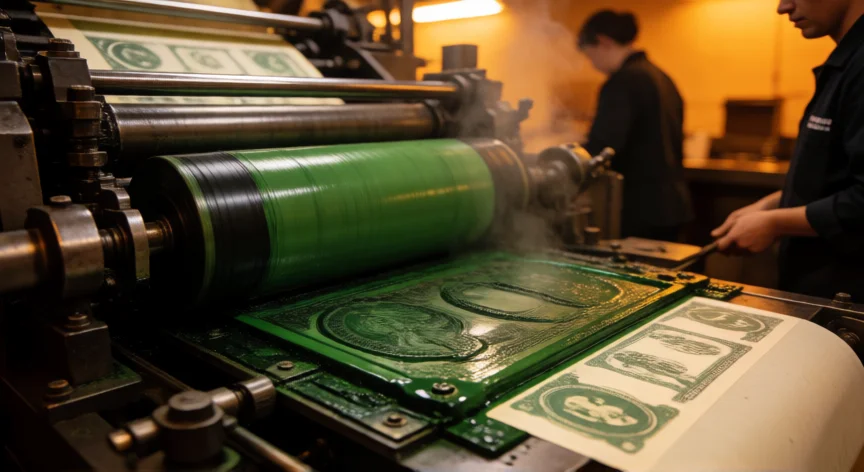
La impresión se organiza como una superposición de capas sobre ese sustrato. La primera es la impresión offset, donde se reproducen simultáneamente anverso y reverso de la hoja. El BEP cuenta con tres prensas offset en Washington y cuatro en Texas. Los colores de fondo se imprimen en hojas "en blanco" con máquinas que miden más de 50 pies de largo, pesan más de 70 toneladas y alcanzan las 10.000 hojas por hora. Los operadores extraen una hoja cada 500 impresiones para verificar alineación y registro cromático bajo estándares de calidad extremadamente estrictos.
“La impresión intaglio aplica entre 7.500 y 15.000 psi de presión, creando un relieve imposible de copiar con escáneres”
Dato clave