Instagram

Fabricación del alcohol de 96: del azúcar al etanol en tres etapas
El alcohol de 96 grados es, en términos químicos, etanol (C₂H₅OH) a una concentración del 96 por ciento, y esa cifra no es arbitraria. El etanol forma un azeótropo con el agua, un punto donde ambas sustancias se comportan como un solo líquido al evaporarse, lo que impide superar ese límite con destilaciones sucesivas. Por eso 96 grados marca, en la práctica, el techo natural de la destilación convencional.
Su fabricación se apoya en dos encadenamientos fundamentales: primero una fermentación biológica, donde un hongo devora azúcares y los convierte en alcohol; después una destilación física, que aprovecha que el etanol hierve a menos temperatura que el agua para separarlo y concentrarlo. Todo el proceso industrial se organiza en tres grandes bloques: las reacciones metabólicas de los microorganismos, la separación y concentración del etanol, y el tratamiento de los subproductos.
La materia prima estrella es la melaza, un subproducto que nace en los ingenios azucareros. Al moler la caña se obtiene un jugo con un 13% de azúcares, que se clarifica, filtra y concentra por evaporación hasta llegar a la meladura, con cerca de un 65% de azúcares. De ahí se cristaliza la sacarosa, el azúcar que conocemos, y tras centrifugar las mieles A y B queda la miel final, la melaza, con alrededor de un 50% de azúcares fermentables.
Dentro de esa melaza los azúcares se reparten aproximadamente así:
| Componente | Porcentaje aprox. | Fermentable directo |
|---|---|---|
| Sacarosa | 33% | No, requiere hidrólisis |
| Glucosa | 9% | Sí |
| Fructosa | 8% | Sí |
La sacarosa no puede fermentarse tal cual. Necesita una hidrólisis ácida a pH cercano a 4,5, catalizada por la enzima invertasa que produce la propia levadura, para transformarse en una mezcla de glucosa y fructosa. Ese producto se llama miel invertida o HTM (High Test Molasses), y es la forma que la levadura metaboliza a través de la glucólisis.
En la práctica industrial, la melaza se diluye con agua hasta la concentración correcta y se le añade sulfato de amonio para aportar nitrógeno y fosfato para el fósforo. Se calienta para disolver bien los azúcares, se enfría a temperatura ambiente y entonces se inocula la levadura. Algunas instalaciones hacen una fase previa de prefermentación aeróbica, con aire, para multiplicar la población de Saccharomyces cerevisiae antes de llenar el tanque principal.
La levadura es un hongo unicelular que se reproduce por gemación. Su relación superficie-volumen la hace muy eficiente para transformaciones químicas. En presencia de aire se multiplica; sin aire, en condiciones anaeróbicas, es donde ocurre la fermentación propiamente dicha. Las enzimas clave del proceso son la diastasa, la invertasa y la zimasa, esta última la responsable final de dirigir la conversión de glucosa en etanol.
La fermentación transcurre en grandes tanques cerrados, las cubas de fermentación, donde la melaza diluida y el inóculo de levadura se dejan actuar entre 45 y 60 horas en destilerías industriales modernas. En procesos artesanales o de laboratorio puede extenderse hasta quince días. Se vigilan temperatura y pH para maximizar rendimiento y evitar contaminaciones bacterianas.
Al terminar, el líquido es el vino o mosto fermentado, con etanol, agua, levadura y compuestos secundarios, graduación baja, en torno al 10-12%. Antes de destilar se centrifuga para separar la crema de levadura, que se reutiliza como inóculo en las siguientes cubas, abaratando el proceso y estabilizando la fermentación.
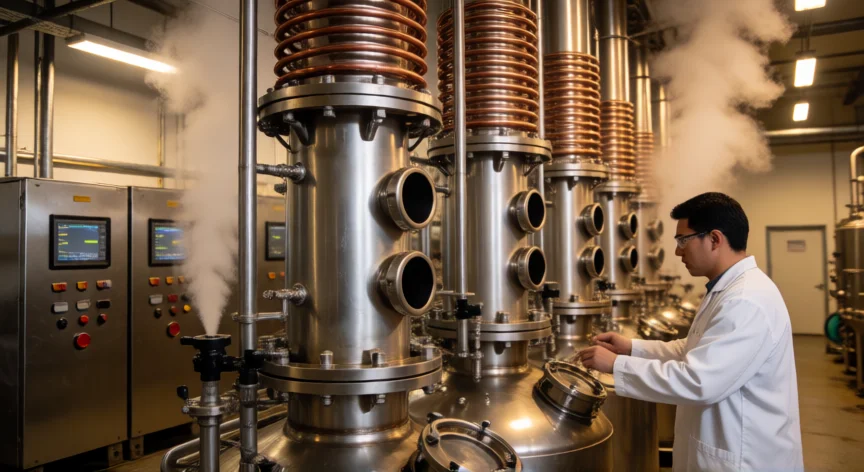
La destilación se ejecuta en series de columnas. La mezcla se calienta progresivamente y, como el etanol hierve a menor temperatura, se evapora antes y asciende por la columna, separándose del agua y del resto de componentes. En la base queda la vinaza, un residuo rico en nutrientes que se procesa para compostaje agrícola, uno de los subproductos más valiosos de la destilería.
La segunda destilación, la rectificación, es la que define la calidad final. La columna rectificadora trabaja con una relación de reflujo elevada, devolviendo parte del condensado al interior para afinar la separación. De ella salen tres corrientes:
- Alcohol rectificado: alta pureza, entre 95 y 96% de etanol, de buen gusto.
- Alcohol de cabeza: muy volátil, cargado de éteres, ésteres y aldehídos; se recircula o elimina.
- Alcohol de cola o fusel oil: con alcoholes superiores, se separa del producto principal.
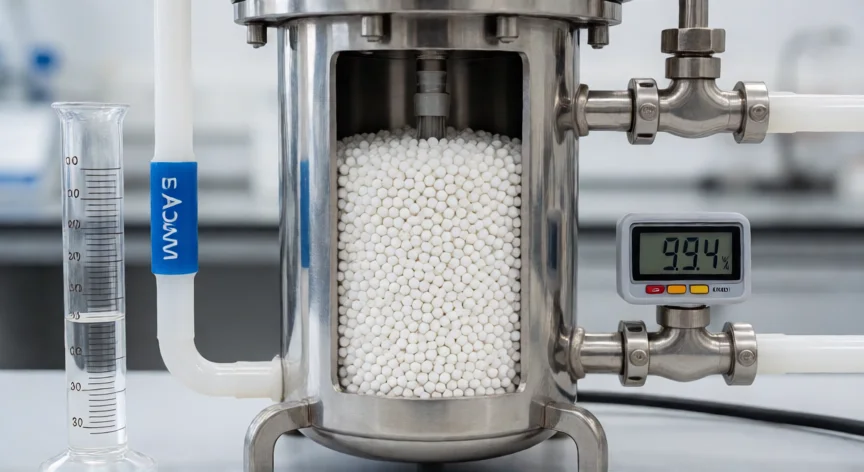
Para fijar exactamente los 96 grados, el alcohol rectificado se diluye con agua hasta la concentración objetivo y se filtra para eliminar impurezas residuales antes del envasado. Si se necesita etanol anhidro, por encima del azeótropo, se recurre a adsorción sobre tamices moleculares, que retienen el agua restante.
“La melaza contiene un 50% de azúcares fermentables; la sacarosa (33%) necesita hidrólisis con invertasa para ser metabolizable.”
Dato clave