Cómo se fabrica el detergente líquido: proceso completo
La fabricación de detergente líquido es un proceso químico-industrial que combina múltiples ingredientes en proporciones precisas para obtener un producto capaz de eliminar grasas, manchas y suciedad del tejido. A diferencia del detergente en polvo, la versión líquida se caracteriza por su formulación acuosa, lo que requiere un control riguroso de la viscosidad, el pH y la estabilidad microbiológica durante toda la cadena productiva.
El primer paso consiste en la preparación y pesaje de materias primas. En una sala de dosificación, se pesan con exactitud los tensioactivos aniónicos (como la linear alkilbenzenosulfonato sódico, LAS o el laureto sulfato sódico, SLES), los tensioactivos no iónicos, los aditivos de construcción (fosfonatos o citratos que sustituyen a los fosfatos tradicionales), las enzimas, los clareadores ópticos, los colorantes, los perfumes y los conservantes. Cada ingrediente se almacena en silos o tanques específicos según su estado físico.
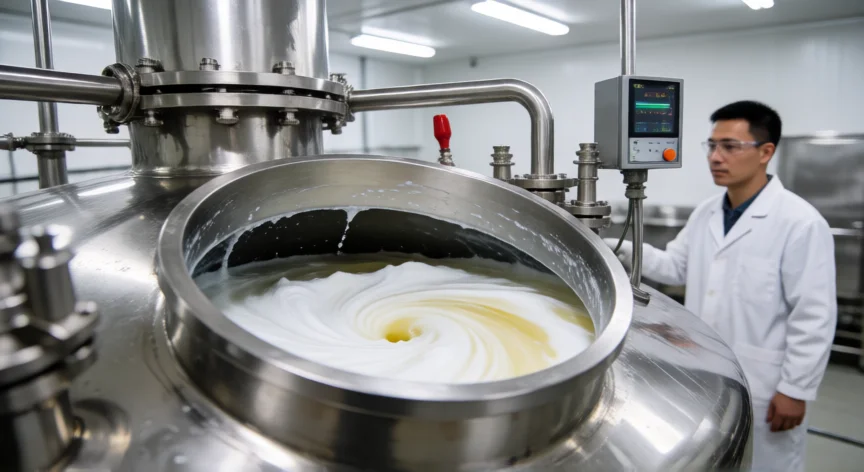
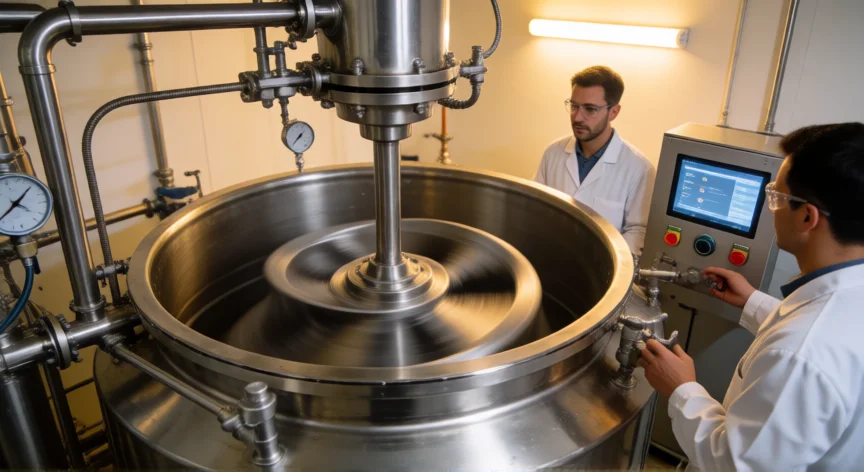
A continuación llega la fase de mezcla y disolución. En un reactor de acero inoxidable dotado de agitadores helicoidales, se introduce agua desmineralizada (que representa entre el 50 y el 70 % del volumen final) y se van añadiendo los tensioactivos aniónicos y no iónicos. La temperatura se eleva a unos 40-50 °C para favorecer la disolución homogénea de las sales de LAS y evitar la formación de microcristales que podrían precipitar con el tiempo.
Una vez disueltos los tensioactivos principales, se incorporan los aditivos de construcción (fosfonatos como el NTA o el GLDA) y los agentes quelantes. Estos compuestos son esenciales porque "secuestran" los iones de calcio y magnesio del agua dura, impidiendo que interfieran con la acción del tensioactivo. En muchas formulaciones modernas se ha sustituido el fosfato trisódico por fosfonatos biodegradables para reducir la eutrofización de ríos y lagos.
La etapa más delicada es la adición de enzimas (proteasas, lipasas, amilasas y celulasas). Estas proteínas biocatalizadoras se incorporan a una temperatura inferior a 35 °C para no desnaturalizarlas. Si la masa está demasiado caliente, las enzimas pierden su actividad y el detergente pierde capacidad de eliminación de manchas proteicas, grasosas o almidonadas. Por eso, en plantas modernas existe un punto de inyección específico a temperatura controlada.
Después se ajusta el pH (normalmente entre 7 y 9,5) con hidróxido sódico o ácido cítrico, y se añaden los clareadores ópticos (compuestos tricarbocianínicos que absorben luz ultravioleta y la reemiten en el azul, haciendo parecer la ropa más blanca). También se incorporan los conservantes (como la DMDMHETA o la benzisotiazolinona) para mantener la estabilidad microbiológica del producto durante 24-36 meses de vida útil.
La viscosidad del detergente líquido se logra mediante espesantes como la sal común (cloruro sódico), que aumenta la interacción entre las micelas de SLES, o mediante polímeros como la celulosa microcristalina o el carbómer. Un técnico ajusta la concentración de sal hasta obtener el índice Brookfield deseado, normalmente entre 5 000 y 15 000 cP a 25 °C, que es la consistencia que el consumidor asocia con un producto "concentrado".
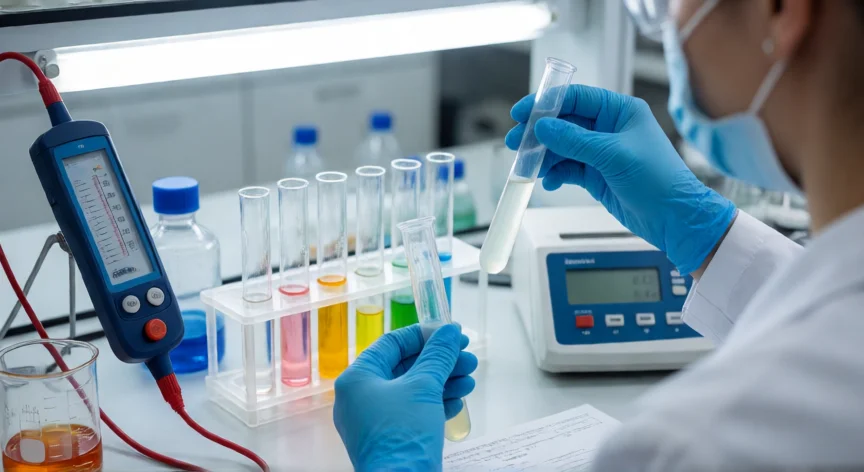
Antes del envasado, la formulación pasa por un control de calidad exhaustivo: se mide el pH, la densidad, la viscosidad, el contenido de sólidos, la actividad enzimática residual y se realiza un test de espuma. Además, se toma una muestra para el challenge test microbiológico (incubación a 37 °C durante 14 días) que garantiza que no habrá proliferación bacteriana ni hongos durante la vida del producto.
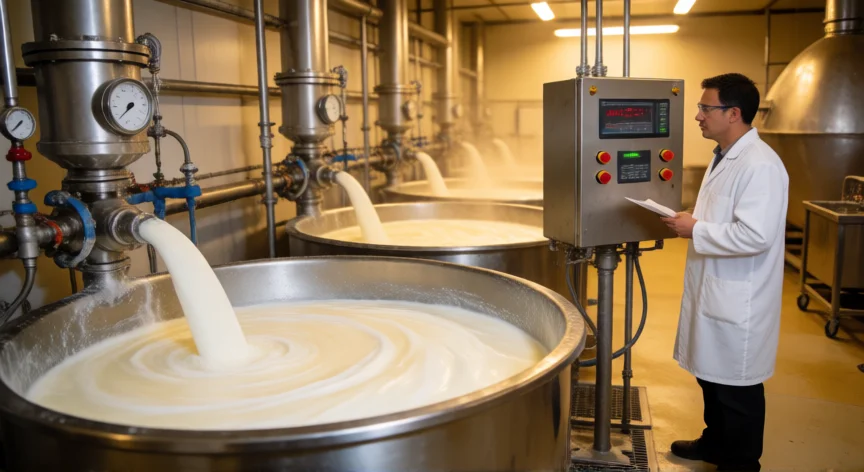
Finalmente, la masa se traslada por bombas de diafragma al sistema de envasado. Según el formato (botella PET de 750 ml, 1,5 L o 3 L, o bidón de 5 L), se emplean llenadoras volumétricas o por presión diferencial que dosifican con una precisión de ±1 ml. Tras el llenado, la tapa se rosca o presiona, se aplica la etiqueta y el lote pasa por un escáner de control de nivel de llenado antes de ser paletizado y enviado a almacén.
Las enzimas (proteasas, lipasas) se añaden por debajo de 35 °C para no desnaturalizarlas; por encima pierden hasta el 90 % de su actividad.
Dato clave