Instagram

Cómo se fabrica el carbón vegetal: del tronco a la brasa perfecta
Empecemos por algo que mucha gente confunde. El carbón no es madera quemada. Cuando quemas un tronco en una hoguera, lo que queda son cenizas grises y frágiles: el carbono se oxidó con el oxígeno del aire y se fue en forma de CO₂. El carbón vegetal es exactamente lo opuesto. Es madera a la que se le ha negado deliberadamente el oxígeno y se ha sometido a calor intenso para que se descomponga sin arder. La madera cruda ronda el 50 % de carbono; el carbón terminado supera el 85 %. No es fuego destruyendo materia, es una cocción lenta que concentra el carbono en una estructura porosa y negra.
El nombre técnico de ese proceso es pirólisis o carbonización: descomposición térmica controlada en atmósfera pobre en oxígeno. Al alcanzar temperaturas elevadas, los enlaces químicos de la celulosa y la lignina se vuelven inestables, se rompen en moléculas más simples que escapan como vapor, gases y alquitrán, y el carbono queda atrás formando el esqueleto sólido del carbón. Es una receta química de varios siglos, pero con una lógica interna muy precisa.
La materia prima marca el resultado desde el primer día. No es lo mismo carbonizar un bloque denso de quebracho que un trozo ligero de pino. Las maderas duras (quebracho, espino, algarrobo, roble, nogal americano) producen un carbón pesado, de brasa larga y sonido metálico. Las maderas blandas o livianas (eucalipto, pino) dan un producto más poroso que prende rápido pero se consume antes. También existen alternativas como la cáscara de coco, muy abundante en zonas tropicales, que al carbonizarse ofrece un carbón más fino.
Un factor interno que condiciona todo el proceso es la humedad. La madera recién cortada puede contener entre un 40 % y un 100 % de agua respecto a su peso seco, y hasta la madera seca al aire conserva un 12-18 %. Toda esa agua debe evaporarse antes de que arranque la carbonización real, y evaporarla consume una cantidad enorme de energía. Por eso el secado previo es una etapa decisiva, no un detalle menor.
En la práctica, el productor corta los troncos en piezas de largo y grosor parecidos para que se carbonicen al mismo ritmo, los apila al aire durante semanas o meses según el clima y la especie, y busca una humedad baja antes de cargar el horno. La FAO recomienda partir la madera para eliminar piezas de más de 20 cm de espesor y reservar la leña de peor calidad para el fuego interno que seca y calienta el resto de la carga. El origen también importa: lo ideal es que la madera provenga de podas, raleos o restos de aprovechamiento forestal, no de tala ilegal.
El equipo donde ocurre la reacción define el método y la escala:
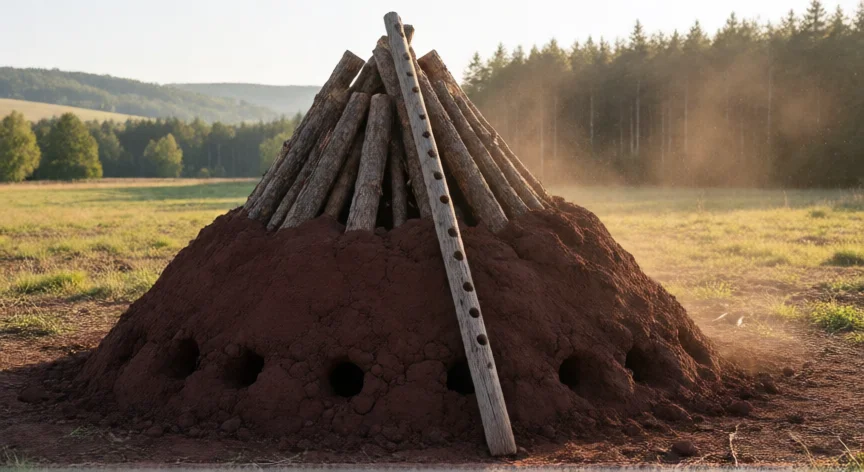
- Parva o carbonera de tierra: se apila la leña en forma de cono, se cubre con tierra o césped dejando pequeñas entradas de aire y una chimenea central. Es barato, antiquísimo, pero difícil de controlar y con rendimiento bajo.
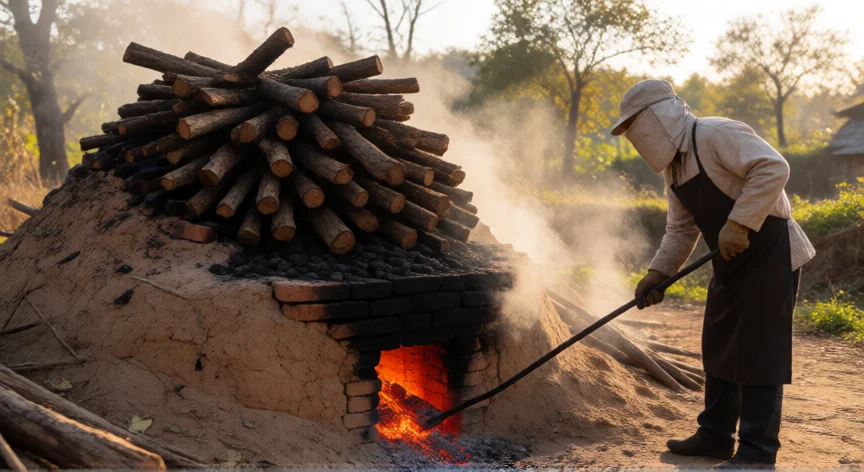
- Horno de ladrillo en forma de cúpula (la típica "media naranja"): el más común en la producción tradicional de Sudamérica. En Brasil es la columna vertebral de una industria que produce más de 7,5 millones de toneladas anuales para siderurgia y parrillas.
- Horno metálico o de tambor: portátil y popular para uso personal, aunque pierde mucho calor y rinde poco.
Dentro del horno, la carbonización avanza por fases ligadas a la temperatura. Primero el secado final: a 100 °C o menos solo sale agua, el humo es blanco y húmedo, no hay cambios químicos relevantes. Después, entre 110 °C y 270-280 °C, la hemicelulosa empieza a descomponerse y la madera libera monóxido de carbono, dióxido de carbono, ácido acético y metanol. Esta fase absorbe calor, es endotérmica, y la energía la aporta la combustión parcial de parte de la propia carga.
Al superar los 270-280 °C la reacción se vuelve exotérmica: el material comienza a liberar su propio calor, "ardiendo desde dentro" sin llama porque no hay oxígeno. Entre 290 °C y 400 °C la descomposición es violenta: gases combustibles, vapor y alquitrán salen a borbotones mientras la estructura se convierte en carbono. El humo se vuelve espeso, amarillento, luego se adelgaza hasta casi transparente o azulado. Por encima de 400 °C arranca el refinado que expulsa el alquitrán residual y eleva el producto a calidad comercial.
La temperatura final es la palanca número uno sobre la calidad, y aquí aparece una compensación que muchos fabricantes no explican. Según los datos clásicos de la FAO:
| Temperatura | Rendimiento | Carbono fijo | Materia volátil |
|---|---|---|---|
| 300 °C | 42 % | 68 % | 31 % |
| 500 °C | 33 % | 86 % | — |
| 700 °C | 30 % | 92 % | — |
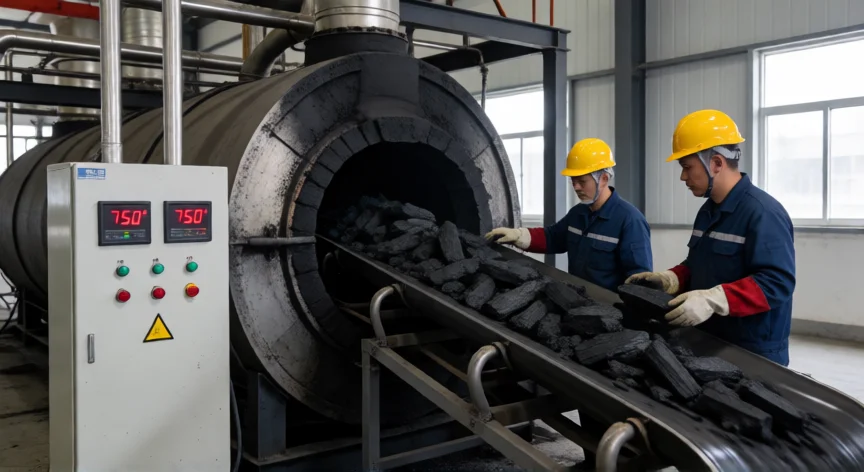
Un carbón de baja temperatura es de peor calidad, corrosivo por sus alquitranes ácidos y no arde con llama limpia. El buen carbón comercial exige alrededor del 75 % de carbono fijo, lo que obliga a terminar cerca de los 500 °C. A escala industrial existen tres familias de equipos: la retorta por lotes (cámara de acero sellada, rendimientos del 35-40 %), la retorta vertical continua o proceso Lambiotte (capaz de superar las 20.000 toneladas anuales por unidad) y los hornos continuos con control PLC, los más eficientes y automatizados, con control de temperatura de ±10 °C frente al control "a ojo" del carbonero.
“El buen carbón comercial exige ~75 % de carbono fijo, lo que obliga a terminar cerca de 500 °C”
Dato clave