Cómo se fabrican las botellas de plástico: del gránulo al envase
Las botellas de plástico que usamos a diario, especialmente las de agua o bebidas, se fabrican principalmente a partir de PET (polietileno tereftalato), un termoplástico transparente, ligero y resistente. El proceso completo de fabricación abarca varias etapas industriales que transforman materias primas petroquímicas en el envase final que colocamos en la nevera.
1. Obtención de las materias primas: Todo comienza con dos compuestos químicos: el ácido tereftálico purificado (PTA) y el etilenglicol (EG). Estos dos monómeros se mezclarán en una reacción de policondensación para formar el polímero PET.
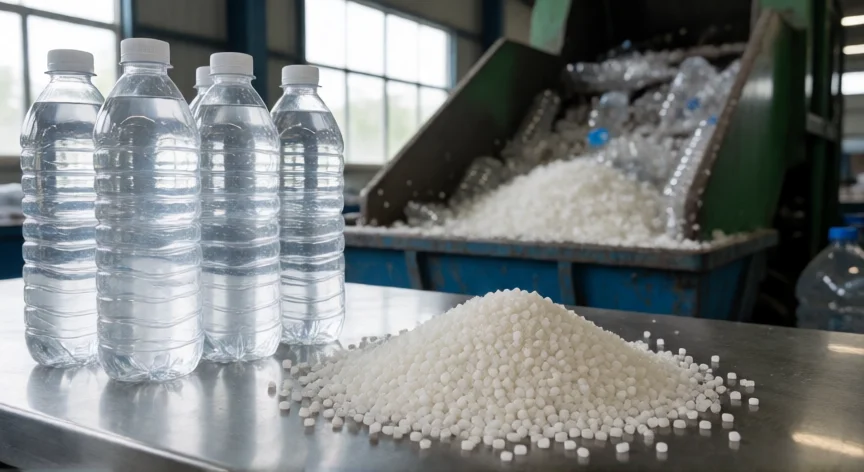
2. Polimerización: En un reactor a alta temperatura (alrededor de 280 °C) y bajo vacío, el PTA y el EG reaccionan generando cadenas largas de polímero. El resultado es un material viscoso que luego se solidifica en gránulos o pellets de PET, pequeños cilindros de unos 3-4 mm que son la materia prima directa para fabricar envases.
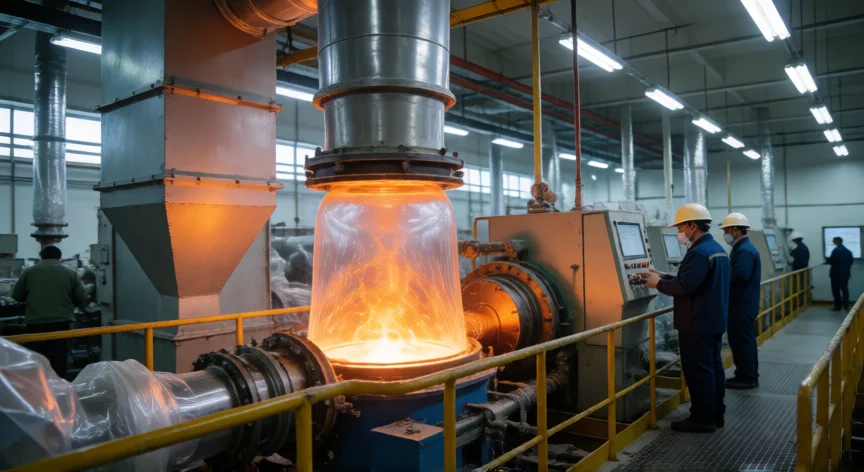
3. Moldeo del preform (pieza previa): Los gránulos de PET se alimentan a una máquina de inyección, donde se funden a unos 260-280 °C y se inyectan en moldes metálicos que dan forma al llamado preform. Este preform es una pequeña pieza cilíndrica (tamaño de un botellín) con un cuello roscado y paredes gruesas. La inyección puede ser directa o indirecta, y el preform se enfría rápidamente para fijar su forma amorfa (transparente).
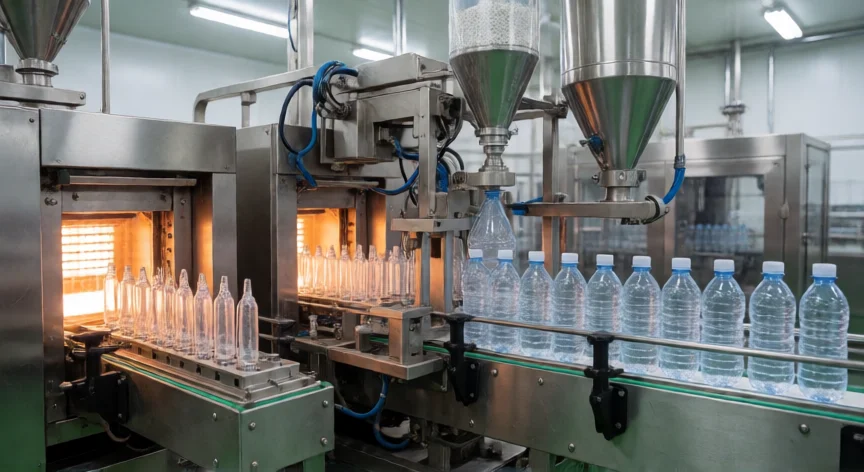
4. Re calefacción del preform: El preform se introduce en una estación de soplado donde se calienta uniformemente mediante aire caliente o cámaras de infrarrojos hasta alcanzar unos 100-130 °C, punto en que el PET vuelve a ser maleable sin llegar a fundirse por completo.
5. Soplado estirado (stretch blow molding): Es la etapa clave. Una varilla metálica (plug) penetra en el preform caliente y lo estira axialmente, mientras simultáneamente se inyecta aire comprimido (10-20 bares) que expande el material contra las paredes del molde de la botella final. Este doble estiramiento (axial + radial) alinea las cadenas poliméricas en dos direcciones, creando el llamado PET biaxialmente orientado (BOPET), que es hasta 4 veces más resistente que el PET no orientado.
6. Enfriamiento y desmoldado: Una vez formada, la botella se enfría con aire o agua a presión para rigidizar la estructura. El molde se abre y la botella se extrae. En líneas modernas, una sola máquina puede producir entre 500 y 2.000 botellas por hora dependiendo del diámetro y grosor.
7. Inspección y control de calidad: Las botellas pasan por sistemas ópticos que detectan grietas, burbujas, deformaciones o irregularidades en el cierre. Se verifica la integridad de la rosca, la altura del cuello y la transparencia.
8. Taponado y etiquetado: El tetrapak o tapón (generalmente de HDPE o PP) se enrosca con una tapadora automática. A continuación se aplica la etiqueta (impresión offset, flexografía o termoadhesiva) y, en muchas líneas, un film retráctil para agrupar varias unidades.
Otros tipos de botellas: No todas las botellas son de PET. Las de HDPE (polietileno de alta densidad) se usan para leche, detergentes y se fabrican por soplado rotacional o inyección-soplado. Las de PP (polipropileno), más rígidas y resistentes al calor, se emplean en envases de productos farmacéuticos o alimentos que requieren pasteurización. El proceso general es similar: polimerización → preform → soplado → control.
El doble estiramiento (axial + radial) del preform convierte el PET amorfo en PET biaxialmente orientado, aumentando la resistencia mecánica hasta 4 veces respecto al material no orientado.
Dato clave