Instagram

Fabricación de ácido sulfúrico: el proceso de contacto explicado
El ácido sulfúrico, con fórmula H₂SO₄, es ese líquido aceitoso, incoloro y extremadamente corrosivo que se ha convertido en el termómetro de la industrialización de un país. Si una nación produce millones de toneladas de este compuesto al año, sus fábricas, refinerías y campos agrícolas se mueven a pleno rendimiento. La clave está en que no se fabrica vertiendo azufre sobre agua: el proceso real es mucho más ingenioso y exige controlar temperaturas, presiones, catalizadores y equilibrios químicos con una precisión que roza la perfección industrial.
El principio químico que se esconde detrás de toda la producción es siempre el mismo, tanto en los métodos antiguos como en los modernos: primero conseguir dióxido de azufre (SO₂), luego oxidarlo a trióxido de azufre (SO₃) y, por último, absorber ese óxido para formar el ácido. Lo que cambia entre técnicas es la pureza, la concentración final y el coste operativo.
El método dominante hoy se llama proceso de contacto, patentado en 1831 por Peregrine Phillips, un comerciante británico de vinagre que, lejos de imaginar su impacto, inauguró la era del ácido concentrado a gran escala. Su alternativa, el proceso de cámaras de plomo, arrancó con John Roebuck en Birmingham en 1746 y producía un ácido mucho más diluido, entre el 62 % y el 78 %, suficiente para fertilizantes pero insuficiente para la petroquímica moderna.
El primer gran reto es generar el SO₂. La vía más limpia consiste en quemar azufre elemental en aire dentro de un horno revestido de material refractario, con una reacción tan sencilla como S(s) + O₂(g) → SO₂(g), que libera 298 kJ por mol. El gas sale con un contenido sulfurado del 10-11 % y una temperatura muy elevada, por lo que hay que enfriarlo hasta los 410-440 °C antes de entrar en el reactor catalítico; ese calor retirado no se desperdicia, se emplea para fundir el azufre sólido que va alimentando el horno.
La alternativa clásica, muy popular en Europa y en regiones mineras, es la tostación de pirita (FeS₂) en hornos rotatorios: 4 FeS₂ + 11 O₂ → 2 Fe₂O₃ + 8 SO₂. La reacción es exotérmica y, una vez alcanzada la temperatura de ignición, se sostiene sola. El SO₂ gaseoso escapa por arriba y el óxido férrico se retira como residuo sólido por la base. También se usa H₂S o ácido gastado regenerado, siempre con una llama muy caliente para garantizar la conversión total.
Antes de tocar el catalizador, los gases deben quedar impecables. Las impurezas, sobre todo arsénico y antimonio, envenenan el catalizador y destruyen su actividad en cuestión de horas. Con azufre puro la limpieza es rápida: una torre de secado que funciona como ducha de ácido concentrado, aprovechando su avidez por el agua, y unos filtros que retiran cenizas. Con pirita la cosa se complica mucho más: lavados con ácido al 5 %, secado con ácido concentrado, exposición a hidróxido férrico para atrapar arsénico, separadores mecánicos de polvo y precipitadores electrostáticos donde las partículas se ionizan en un campo eléctrico de alto voltaje y son atraídas a placas colectoras.
La segunda etapa es la que da nombre al proceso: la oxidación catalítica del SO₂ a SO₃, 2 SO₂ + O₂ ⇌ 2 SO₃, exotérmica con ΔH = −196 kJ/mol. El catalizador tradicional fue el platino, carísimo y vulnerable al arsénico, así que desde 1913, gracias a una patente de BASF, se usa pentóxido de vanadio (V₂O₅) soportado en sílice o tierra de diatomeas. Su mecanismo funciona en dos pasos: el V⁵⁺ oxida el SO₂ y se reduce a V⁴⁺, y luego el O₂ regenera el vanadio pentavalente.
Las condiciones de trabajo son un equilibrio delicado. Termodinámicamente convendría una temperatura baja porque la reacción es exotérmica, pero por debajo de 400 °C el catalizador deja de ser efectivo. Por eso se opera entre 420-450 °C en el primer lecho y hasta 500-600 °C en bandejas posteriores, a presiones de 1-2 atmósferas. Un aumento mayor de presión favorecería el equilibrio (de 3 moles de gas se pasa a 2), pero el sobrecoste eléctrico no lo compensa. El tiempo de residencia del gas en el convertidor es de apenas 2 a 4 segundos.
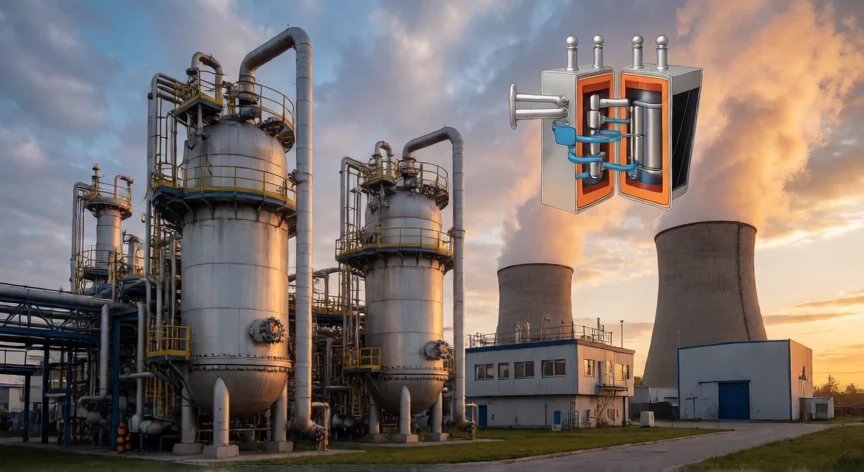
Para desplazar el equilibrio hacia el producto se introduce oxígeno en exceso, en proporción 1:1 en volumen respecto al SO₂, situando el O₂ entre un 11 y un 14 % frente al 7-10 % de SO₂. Se aplica así el principio de Le Chatelier de forma barata y eficaz. Los reactores constan de cuatro bandejas catalíticas, y como la reacción libera calor, a la salida de cada una el gas se enfría en un intercambiador antes de entrar en la siguiente, buscando mantener el proceso lo más isotermo posible.
Los rendimientos de conversión del SO₂ en una planta estándar se sitúan entre el 96 % y el 97 %, aunque al principio alcanzan el 98 %. Con piritas ricas en arsénico el catalizador se degrada y el rendimiento puede caer cerca del 95 %. La evolución moderna es la variante DCDA (doble contacto y doble absorción): tras tres bandejas, el gas pasa a una torre de absorción intermedia donde el ácido al 98 % captura la mayor parte del SO₃; el SO₂ residual va a una cuarta bandeja, donde el equilibrio desplazado favorece su conversión, y luego a una segunda torre. Con este esquema la conversión mínima sube al 99,8 %.
La tercera etapa guarda una trampa que desconcierta a muchos estudiantes: el SO₃ no se hace reaccionar directamente con agua. La reacción aparente SO₃ + H₂O → H₂SO₄ es tan brutalmente exotérmica (ΔH = −132 kJ/mol) que haría hervir la mezcla, generando una niebla ácida imposible de condensar y corrosiva para las chimeneas. En su lugar se aprovecha que el SO₃ es mucho más soluble en ácido concentrado: se inyecta por la base de torres de absorción mientras por arriba circula H₂SO₄ al 98 %, formándose óleum (ácido disulfúrico, H₂S₂O₇), un líquido aceitoso de color café oscuro que emite vapores, conocido también como ácido fumante o ácido de Nordhausen.
“El SO₃ no se disuelve en agua: se absorbe en ácido al 98 % para formar óleum (H₂S₂O₇), evitando así la niebla ácida imposible de condensar”
Dato clave