
INICIO
general
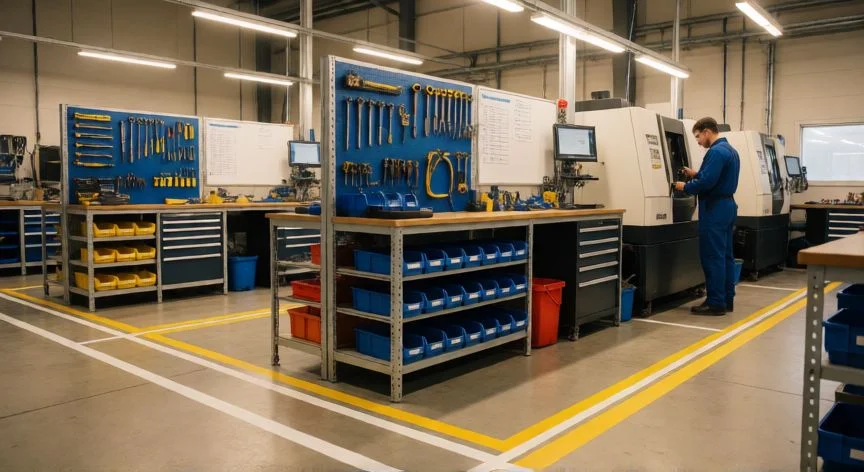
como mejorar las 5s en una empresa, Taller organizado con herramientas etiquetadas en panel y operario clasifiando material innecesario
general ·#10367 ·Lectura 10 min. · Redactor: Cati Ariza

🔧 Cómo mejorar las 5S en tu empresa paso a paso

Respuesta corta
Verificado
Redactado por Humanos!

Empezar por un área piloto, no por toda la empresa: permite aprender, demostrar resultados y replicar sin paralizar la organización.

01

Cómo mejorar las 5S en una empresa: de la limpieza puntual al sistema de mejora continua

Las 5S nacieron en Japón como una metodología de organización del puesto de trabajo, muy ligada al desarrollo del Lean Manufacturing. El nombre viene de cinco palabras japonesas que describen cada fase: Seiri (separar lo innecesario), Seiton (ordenar cada cosa en su sitio), Seiso (limpiar e inspeccionar), Seiketsu (estandarizar) y Shitsuke (sostener con disciplina). Hiroyuki Hirano las popularizó en un libro de 1995, pero su objetivo nunca fue que la oficina o el taller brillaran para una visita del cliente. Se busca algo mucho más profundo: crear entornos visuales, seguros, eficientes y fáciles de mantener, donde el desorden deje de ser invisible porque se normaliza.


En la mayoría de organizaciones pasa lo mismo. Herramientas tiradas por todos lados, materiales que nadie toca desde hace meses, documentos que tardan veinte minutos en localizarse, stock acumulado sin sentido, zonas sin identificar, puestos que solo funcionan si el veterano de turno sigue ahí. Todo eso se vuelve rutina, y nadie lo ve como un problema hasta que alguien mide los tiempos de búsqueda o cuenta cuántas veces al día un operario cruza la planta buscando una llave concreta. Las 5S atacan exactamente esos desperdicios con una inversión baja y resultados medibles.


Pero mejorar las 5S no empieza ordenando cajones ni limpiando suelos. Empieza mucho antes, cuando la dirección decide qué quiere conseguir y lo comunica con claridad al equipo. No es una campaña de pintura ni un concurso de oficinas más bonitas. Conviene definir objetivos concretos, nombrar un coordinador 5S, formar el equipo participante, elegir un área piloto, documentar la situación inicial, fijar indicadores, calendarizar el trabajo y montar un sistema de seguimiento. Una implantación sin liderazgo visible y sin participación real nace coja.


El primer paso operativo es un diagnóstico inicial. Antes de mover una sola caja hay que observar. Recorrer el área junto con las personas que trabajan allí cada día, mirar con ojos nuevos: materiales innecesarios, herramientas sin ubicación fija, stocks excesivos, espacios desaprovechados, tiempos muertos buscando cosas, falta de señalización, fuentes de suciedad recurrente, anomalías en equipos, ausencia de estándares, desplazamientos absurdos. Se recomienda hacer fotografías del estado inicial y una auditoría 5S de partida que dé una puntuación numérica. Sin esa línea base, después no puedes demostrar que las cosas han cambiado.


A continuación, viene una decisión estratégica: empezar por un área piloto, no por toda la empresa a la vez. Una línea de producción, un almacén, un taller de mantenimiento, una oficina administrativa, un laboratorio. Lo que sea, pero una zona concreta donde puedas concentrar recursos, aprender de los errores sin paralizar la organización y obtener resultados visibles que sirvan de argumento para extender la metodología. La lógica es clara: implantar, aprender, estandarizar y replicar.


Para elegir ese proceso crítico puedes apoyarte en una matriz de priorización que valore sobrecostos, espacio disponible, ambiente de trabajo, reprocesos, productos no conformes. También ayudan las entrevistas puntuadas, los diagramas causa-efecto o un análisis de Pareto. Y muy importante: los participantes deben incluir a las personas del proceso elegido, al supervisor y al jefe de área. Se define quién lidera, quién apoya, y la alta dirección se compromete a aportar recursos una vez que se demuestran los beneficios económicos esperados.


La sensibilización del personal no es un trámite previo que se salta. Es una fase en sí misma. Hay que formar a las personas del proceso crítico, explicarles qué significa cada S, qué se persigue con cada paso, cuál va a ser su papel concreto en el proyecto. Y esa formación siempre debe ir acompañada de aplicación práctica inmediata. La gente entiende mejor cuando toca, cuando ordena su propio puesto y ve el resultado al terminar la jornada.


La primera S, Seiri, es la más incómoda porque obliga a decidir qué sobra. Se revisan herramientas, materiales, equipos, documentación, repuestos, mobiliario, stocks, archivos físicos y digitales. Para cada elemento la pregunta es directa: ¿lo necesito?, ¿cuánto necesito?, ¿cada cuánto lo uso?, ¿tiene sentido que esté aquí? No se trata de tirar por tirar, sino de eliminar todo lo que estorba sin aportar valor.


La segunda S, Seiton, asigna un lugar a cada objeto útil bajo el principio de "un sitio para cada cosa y cada cosa en su sitio". Paneles de herramientas, etiquetas, delimitaciones con cinta, estanterías identificadas, niveles mínimos y máximos, sistemas FIFO, carros de trabajo, zonas de materiales. La ubicación se decide según frecuencia de uso, ergonomía, seguridad y flujo del proceso. Y aquí viene la prueba de fuego: pides a alguien de la zona que localice una herramienta y la devuelva. Si duda, si tiene que dar rodeos, si la ubicación es cómoda para una foto pero incómoda para trabajar, cambias la ubicación. No vale que el puesto parezca ordenado; tiene que ser sencillo trabajar así.


La tercera S, Seiso, parece simple: limpiar. Su potencial real está en la regla de oro: "limpiar es inspeccionar". Mientras limpias detectas fugas, desgastes, tornillos sueltos, protecciones deterioradas, suciedad que reaparece en el mismo punto. Esas anomalías se señalan con etiqueta roja para resolverlas. Después preguntas: ¿por qué se ensucia aquí? Una fuga repetida necesita que trates la causa raíz, no un paño más cada mañana. Se define qué se limpia, con qué medios, cuándo, quién interviene, coordinando con mantenimiento cuando afecte a equipos. La referencia técnica histórica es la NTP 481 del INSST (1998), aunque las 5S no sustituyen la evaluación de riesgos ni un protocolo sanitario específico.

“"Limpiar es inspeccionar": la tercera S detecta fugas, desgastes y anomalías que una auditoría visual jamás encontraría.”

Dato clave
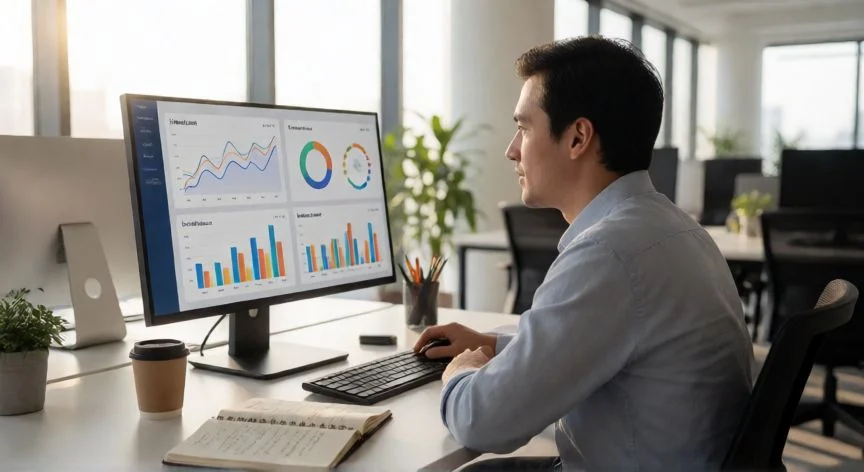
como mejorar las 5s en una empresa, Oficina con tablero de gestión visual y carpetas etiquetadas mostrando las 5S en entorno administrativo
Imagen

Oficina con tablero de gestión visual y carpetas etiquetadas mostrando las 5S en entorno administrativo

02

Diagnóstico, ejecución por etapas y sostenimiento: la ruta real para que las 5S no se queden en un cartel de pared

La cuarta S, Seiketsu, es la que evita la regresión. Y aquí está el punto donde muchas empresas fallan: las tres primeras S transforman un área en dos o tres semanas, pero a los dos meses todo vuelve a estar como estaba si no hay estándares. La estandarización hace visible cuál es la condición correcta mediante fotografías estándar, señalización, checklists, mapas visuales, frecuencias asignadas, responsables por nombre, niveles mínimos y máximos, instrucciones visuales apoyadas en gestión visual y códigos de color.


Un buen estándar cumple una prueba muy concreta: cualquier persona que entre en la zona entiende rápidamente qué debe haber, dónde debe estar, cuánto debe haber y cuál es su condición correcta. Debe estar disponible en el propio puesto, no en un archivador del jefe. Hay que evitar documentos largos que nadie consulta. Se prueba si un operario distingue una situación correcta de una incorrecta mirando una foto. Y cuando el puesto cambia, el estándar se ajusta. Mantener una referencia obsoleta no genera disciplina, genera confusión.


La quinta S, Shitsuke, es probablemente la más difícil y la que separa una acción puntual de un sistema real. Puedes conseguir un taller impecable durante una semana. El reto es saber cómo estará seis meses después. Para sostener las 5S necesitas un sistema de seguimiento con una secuencia clara: estándar, auditoría, detección de desviación, acción correctiva, responsable y verificación del cierre. Además, reconocer las mejoras conseguidas, compartir buenas prácticas entre áreas, integrar la filosofía en la cultura.


La auditoría es la herramienta central de sostenimiento, pero no debe convertirse en un examen ni limitarse a sumar puntos en una hoja. Una auditoría útil registra la observación concreta, su causa probable, la acción acordada, el responsable y la fecha de cierre. Si el mismo problema aparece tres veces seguidas, no es falta de compromiso del operario: hay que revisar la causa, los medios disponibles, el propio estándar. Una técnica muy práctica es el Kamishibai, un método visual basado en tarjetas que describen los estándares a verificar, ejecutable por distintos niveles de gestión, que fomenta la responsabilidad continua sin burocracia excesiva.


Indicador 5SQué mide
Puntuación auditoríaEvolución por área en el tiempo
Espacio recuperado (m²)Seiri + Seiton aplicados
Tiempo medio de búsquedaImpacto directo en productividad
Elementos eliminadosVolumen de clasificación real
Anomalías detectadasValor de Seiso como inspección
Cumplimiento de estándaresEficacia de Seiketsu y Shitsuke

Complementa con la comparación fotográfica del antes y el después. Lo importante es que el equipo vea que su esfuerzo produce resultados tangibles. También puedes cruzar con indicadores operacionales: productividad, calidad, reducción de paradas de máquina, mejoras en seguridad laboral.


Los errores más frecuentes que hacen retroceder una implantación merecen una lista aparte:

  • Convertir las 5S en una campaña de limpieza puntual con photocall incluido.
  • Intentar atacar toda la empresa simultáneamente sin un piloto.
  • Implantar soluciones sin escuchar a los operarios que usan el puesto cada día.
  • Crear demasiados estándares, complicados, que nadie consulta.
  • Hacer una gran acción inicial y abandonar el seguimiento a las seis semanas.
  • Pensar que pintar líneas y pegar etiquetas equivale a haber implantado las 5S.
  • Organizar competiciones de puntuación entre áreas con premios vacíos.
  • Prometer menos accidentes o más productividad sin comprobar condiciones reales.

Probablemente el error más grave sea centrarse solo en el aspecto visual y olvidar que lo que se busca es mejorar la forma de trabajar. No es estética, es ergonomía, es flujo, es eliminar fricciones diarias.


Los beneficios esperables son amplios: reducción de tiempos de búsqueda, liberación de espacio, disminución de desplazamientos, mejor gestión visual, detección temprana de anomalías, simplificación de puestos, estándares comunes, mayor participación del equipo, mejora de seguridad y ergonomía, aumento de motivación, contribución a la satisfacción del cliente y mayor rentabilidad al eliminar la muda o desperdicio. Pero hay un beneficio intangible que a veces pesa más: las personas empiezan a mirar los problemas de otra manera. Dejan de aceptar como normal lo que siempre fue un lío.


Las 5S son versátiles y se aplican a cualquier entorno, físico o digital. Un puesto de producción, un escritorio, un servidor, una carpeta compartida, un archivo de documentos. También en tecnología de la información, servicios financieros, laboratorios, oficinas administrativas. Los principios no cambian; lo que cambia es la forma de aplicarlos. Existe la variante "5S máquina", clave para el mantenimiento autónomo en producción.


Su relación con Lean Manufacturing es simbiótica: las 5S ponen la base para hacer evidentes los desperdicios, y suelen ser el primer workshop recomendado antes de optimizar procesos. Preparar a los empleados para mejoras grandes empieza garantizando un espacio limpio y ordenado. Para sostener el programa a largo plazo se recomienda integrarlo en un marco como el Kaizen Diario, con etapas estructuradas: alcance y objetivos, manual guía para líderes, plan de formación y coaching, roadmap alineado con prioridades empresariales, y proceso final de auditoría e intercambio de buenas prácticas. Los líderes gestionan el cambio, dan ejemplo, aplican refuerzo positivo, aportan recursos y eliminan barreras.


En cuanto a plazos, no hay uno universal. Depende del tamaño, del número de áreas, de la situación de partida, de la disponibilidad del equipo. Una zona piloto muestra cambios relativamente rápido, pero consolidar estándares y verificar que se mantienen lleva meses. Se recomienda trabajar en ciclos: implantar, auditar, corregir, estandarizar, mejorar. Las 5S funcionan cuando se implantan con las personas, no sobre las personas. Y si dejas de auditar, el riesgo de volver a los viejos hábitos es casi seguro.

Conclusión:

¿como mejorar las 5s en una empresa?

Siendo honesto, la clave de todo esto está en una frase que a veces se pasa por alto: retirar no siempre significa tirar. Antes de descartar un repuesto crítico, un documento o un equipo de seguridad solo porque se usa poco, hay que comprobar su uso real y sus condiciones. La etiqueta roja debe registrar motivo, responsable y fecha de revisión para que la zona de cuarentena no acabe siendo otro almacén olvidado. Yo pienso que muchas implantaciones 5S fracasan justo ahí, en la prisa por vaciar estanterías sin pensar dos veces. Es complicado dar una sola respuesta sobre qué método es mejor para cada empresa, tienes que pensar en varias opciones válidas según tu entorno, tu cultura y tus procesos.

Fuentes: 1º Formacion5s.es, 2º Pro-optim.com, 3º Kaizen.com, 4º Adnlean.com
IMAGEN1-AUTOR:Nexuscurioso|Licencia:Todos los derechos reservados|Url:---
IMAGEN2-AUTOR:Nexuscurioso|Licencia:Todos los derechos reservados|Url:---
Redacción: Cati Ariza · Actualizado en: 06/11/2026

¿Tienes algo que aportar? Envíanos tu respuesta

Cómo mejorar los KPI: guía práctica para que tus indicadores realmente funcionen Cómo mejorar los KPI: guía práctica para que tus indicadores realmente funcionen Qué es la Tecnología 5.0 Qué es la Tecnología 5.0
¿Quieres ver más respuestas sobre como mejorar las 5s en una empresa?